Reformer-putket suoraan pelkistetyssä rautalaitoksessa (DRI) eivät ole tavallisia lämmönvaihdinputkia. Ne istuvat poltetussa reformerissa, jossa maakaasu, höyry ja kierrätetty yläkaasu reagoivat...
READ MORE
 Kotiin / Uutiset / Teollisuuden uutisia / Konvektioosasto lämmittimissä: suunnittelu, tehokkuus ja huolto
2026-09-18
Tulistetun kiukaan konvektio-osa on paikka, jossa lämpötehokkuus voitetaan tai menetetään. Savukaasut poistuvat säteilyosastolta 400–650 °C:ssa ja kuljettavat mukanaan jopa 35 % polttoaineen lämmönluovutuksesta. Oikein suunniteltu konvektioosa ottaa talteen suurimman osan lämmöstä ja palauttaa sen prosessiin; huonosti suunniteltu tai likainen lisää hiljaa polttoainelaskuja koko yksikön käyttöiän ajan. Johtopäätös etukäteen: konvektio-osa päättää, toimiiko lämmitin 65 % vai 90 % hyötysuhteella, ja se ansaitsee suunnittelussa saman huomion kuin säteilylaatikko.
Tässä artikkelissa kerrotaan, mikä konvektio-osa on, kuinka lämmönsiirto toimii sen sisällä, mitkä suunnitteluparametrit ovat tärkeitä, ostettava hyötysuhde, laiminlyönnistä rankaisevat vikatilat ja mitä tulee ottaa huomioon uuden tai korvaavan konvektiomoduulin hankinnassa.
Konvektio-osa on lämmönsiirtoputkipankki, joka sijaitsee säteilyosan yläpuolella tai alavirtaan, lämmitinrakenteen yläosan sisällä. Pystysuorassa sylinterimäisessä lämmittimessä se sijaitsee säteilyosan päällä; hyttityyppisissä laatikkolämmittimissä se sijaitsee yläosastossa, jossa savukaasut virtaavat putkirivien poikki. Insinöörit kutsuvat sitä usein konvektiolaatikoksi.
Säteilyosastosta lähtevät savukaasut ovat edelleen kuumaa, mutta sen lämpötila on liian alhainen tehokkaalle säteilylämmönsiirrolle. Konvektio-osassa lämpö liikkuu pääasiassa pakotetulla konvektiolla: kuuma polttokaasu virtaa putkien poikki. Laajennetut pinnat, kuten evät tai nastat, kertovat ulkopinta-alan kertoimella 5–10, mikä kompensoi konvektiivisen kaasuvirran alemman lämmönsiirtokertoimen.
Konvektiopankki on yleensä monipiirinen kokoonpano yhden lämmönvaihtimen sijaan. Se voi esikuumentaa ja höyrystää prosessisyötön, ylikuumentaa höyryä, tuottaa höyryä ja höyryreformereissa ja eteeniuuneissa ylikuumentaa laimennushöyryä – kaikki yhdessä kompaktissa laatikossa.
 Eteenin krakkausuuni korkean tuoton pyrolyysille Tämä uuni tarjoaa tarkan, tasaisen korkean lämpötilan lämpöä hiilivetyjen krakkaukseen, tukee tehokasta eteenin tuotantoa joustavalla raaka-aineen käsittelyllä ja kestävällä rakenteella jatkuvaan käyttöön. Näytä tuote →
Eteenin krakkaus on hyvä esimerkki siitä, kuinka vaativa tämä palvelu voi olla. Raaka-aineen on oltava täysin höyrystetty ja tulistettu ennen kuin se menee säteilykäämiin, ja paikallinen ylikoksaus missä tahansa konvektiopiirissä muuttaa virtauksen jakautumista ja pakottaa ennenaikaisen sammutuksen.
Suunnitteluolosuhteissa savukaasut tulevat konvektio-osaan noin 500–700 °C:ssa ja lähtevät 150–250 °C:ssa. Konvektio-osaan imeytynyt velvollisuus on tyypillisesti 20–30 % absorboidusta kokonaislämmöstä. 88 % hyötysuhteella toimivassa lämmittimessä säteilyosa absorboi noin 58 % polttoaineen syötöstä, konvektioosa noin 29 % ja loppuosa häviää pino- ja kotelohäviöinä.
Jatketupintaiset putket tekevät talteenoton taloudelliseksi. Hiiliteräsputkeen hitsattu sahalaitainen evä yli kaksinkertaistaa ulkopinnan pituusyksikköä kohden kohtuullisin lisäkustannuksin. Paljaita putkia käytetään vain kuumissa tuloriveissä, joissa kaasun lämpötila on niin korkea, että siivekkeistä on vain vähän hyötyä, tai erittäin likaantuvissa palveluissa, joissa siivekkeiden etäisyyttä ei voida pitää puhdistettavana.
| Parametri | Säteilevä osa | Konvektio-osa |
|---|---|---|
| Hallitseva lämmönsiirtotila | Lämpösäteily | Pakotettu konvektio |
| Tyypillinen savukaasujen lämpötila | 750–1 250 °C | 150-700 °C |
| Putken ulkopinta | Paljas | Paljas, finned, or studded |
| Osuus absorboidusta tullista | 55–70 % | 20–35 % |
| Likaantumisherkkyys | Matala | Keskitasoista korkeaan |
| Siivous pääsy | Ovien aukot | Irrotettavat paneelit, noenpuhaltimet |
Konvektio-osan oikea saaminen riippuu useista parametreista, jotka on tasapainotettava keskenään ja kokeneiden insinöörien tarkastettava.
Kaasun puolen massanopeus pidetään tyypillisesti välillä 3 - 6 kg/m²·s. Suurempi nopeus parantaa lämmönsiirtoa, mutta lisää painehäviötä, mikä rajoittaa luonnollista vetoa. Konvektio-osio, joka kuluttaa enemmän kuin noin 25–40 mm:n vetoa vesipatsasta, voi pakottaa indusoituvan tuulettimen – merkittävät pääoma- ja käyttökustannukset.
Puhtaalle kaasupolttoaineelle tiheät kiinteät rivat ovat taloudellisia. Likaisille polttoaineille, kuten tyhjiöjäännökselle tai raskaalle koksausöljylle, käytä leveämpää eväväliä, sahalaitaisia ripoja tai paljaita putkia ja järjestä noenpuhaltimet. Rivien tiheys määrää suoraan, kuinka kauan lämmitin voi toimia puhdistusten välillä.
Kuumimmat tulorivit näkevät putkien metallien lämpötilat yli 540 °C ja käyttävät yleensä Cr-Mo-seoksia, kuten T11 tai T22, tai ruostumatonta terästä, jos on odotettavissa syövyttäviä kerrostumia. Kylmissä ulostuloriveissä voidaan käyttää hiiliterästä, jos pintalämpötila pysyy rikkihapon kastepisteen yläpuolella, tyypillisesti 120–150 °C.
Eristeen paksuus ja kotelon tiiviys säätelevät lämpöhäviötä ja ulkopinnan lämpötilaa. Kotelon ilman sisäänpääsy luo paikallista jäähdytystä, laskee metallin lämpötilat kastepisteen alapuolelle ja tuottaa kallista korroosiota.
Kun tarkastelet toimittajan suunnitelmaa, pyydä: ripatiheyden perustelu määritettyä polttoainetta vastaan, savukaasujen painehäviöbudjetti, kierukkakohtaiset metallin lämpötilalaskelmat ja dokumentoitu korroosiovara jokaiselle riville.
Lämmittimen hyötysuhde paranee noin 1 % jokaista 20–25 °C:n pinon lämpötilan laskua kohti. Vain säteilylämmön talteenotto jättää lämmittimen hyötysuhteeksi lähes 65 %. Konvektioosan lisääminen tuo luvun 82–87 prosenttiin; polttoilman esilämmittimen lisääminen alavirtaan nostaa sen yli 90 %:iin.
50 MW:n lämmittimessä ero 65 %:n ja 87 %:n hyötysuhteen välillä on noin 16 MW polttoainetta – tyypillisillä kaasuhinnoilla yli miljoona dollaria vuodessa. Raaka- ja tyhjiölämmittimet ovat yleisimpiä jälkiasennusehdokkaita, koska niiden pinon lämpötilat ovat usein jalostamon korkeimmat.
 Tulistettu lämmitin ilmakehä- ja tyhjötislausyksiköille Tämä ADU- ja VDU-raakaöljylämmitykseen suunniteltu lämmitin tarjoaa korkean lämpöhyötysuhteen ja tasaisen monivyöhykelämmityksen, joka parantaa fraktiointia ja vähentää polttoainekustannuksia ja päästöjä. Näytä tuote →
Parempi tehokkuus alentaa myös CO₂-päästöjä suoraan suhteessa poltettuun polttoaineeseen, mikä tekee konvektioosasta yhden halvimmista saatavilla olevista päästöjen vähentämisprojekteista tonnikohtaisesti.
Ripatetut konvektiopankit likaantuvat nopeammin kuin paljaat putkipinnat, ja likaantuminen muuttaa lämmittimen käyttäytymistä kauan ennen pakotettua sammutusta. Oireita ovat savukaasujen ulostulon lämpötilan nousu, suurempi vetohäviö ja pienempi prosessin esilämmitys – 85 %:n hyötysuhteelle suunniteltu lämmitin voi ajautua 78 %:iin kuukausien aikana raskaalla nestemäisellä polttoaineella.
Kylmän pään korroosio on yleisin syy pakkokonvektio-osien vaihtamiseen. Rikkihappo tiivistyy, kun putken pinnan lämpötila laskee hapon kastepisteen alapuolelle. Ennaltaehkäisystrategiana on pitää metallien lämpötilat kastepisteen yläpuolella, valita ympäristöön sopivat metalliseokset ja säilyttää ilmatiivis kotelo.
Verkkosiivoustyökaluja ovat höyry- ja ilma-nokipuhaltimet, äänitorvet ja vesipesu seisokkien aikana. Käännöstarkastuksen tulee kattaa putken seinämän paksuus, evien korkeus ja kunto, sisäinen poraus, kotelon tiiviys ja tuen eheys. Havainnot ohjaavat päätöstä paikallisen korjauksen ja täydellisen moduulin vaihdon välillä.
Konvektioosan uudelleenrakentaminen kentällä on hidasta ja kallista. Paikalla koottu modulaarinen osa välttää suurimman osan riskeistä: putket saapuvat hitsattuina ja testattuna, rivat asennettuna, tulenkestävät ja nostokorvakkeet valmiina.
 Myymälässä koottu konvektioosamoduuli uuneihin Esivalmistettu konvektiomoduuli, jossa on hitsatut putket, lamellit ja tulenkestävät materiaalit, suunniteltu nopeaan asennukseen ja lyhentämään seisokkeja samalla parantaen lämmönsiirtoa ja energiatehokkuutta teollisuusuuneissa. Näytä tuote →
Kun ostat korvaavan moduulin, anna myyjälle todellinen polttoaineanalyysi, likaantumiskerroin sekä veto- ja pinorajoituksesi. Sovi suunnittelukoodi – API 560 on yhteinen viite jalostamoiden lämmittimille – ja vahvista tarkastuskohdat: hydrostaattinen testaus, asennusmitat, tulenkestävä kuivuus ja kiinnityspaikat.
Lämmittimen tyypin valinta ja sen konvektiokonfiguraatio vaikuttaa koko yksikköön. Katso yleiskatsaus jalostamon ja petrokemian palveluiden kokoonpanoista oppaastamme polttolämmittimien valinta ja suunnittelusovellukset petrokemian teollisuudessa .
Hankekohtaisia tarjouksia tai myymälätarkastuskäyntiä varten ota yhteyttä suunnittelutiimiimme kautta yhteydenottosivu .
Lämmön talteenottaminen säteilyosasta poistuvista savukaasuista esikuumentamalla ja höyrystämällä prosessisyöttöä tai tulistamaan höyryä, jolloin lämmittimen kokonaistehokkuus nousee noin 65 %:sta 85 %:iin tai enemmän.
Evat kertovat kaasupuolen pinta-alan kertoimella 5–10, mikä kompensoi konvektiivisen savukaasuvirran alhaisen lämmönsiirtokertoimen ja pitää nipun kompaktina.
Savukaasut tulevat tyypillisesti 500–650 °C:ssa ja lähtevät 150–250 °C:ssa. Alavirran esilämmittimellä pinon lämpötila voi laskea alle 130 °C ja lämmittimen hyötysuhde ylittää 92 %.
Vallitseva syy on rikkihapon tiivistyminen putken pinnoille happaman kastepisteen alapuolella, yleensä 120–150 °C. Ennaltaehkäisy tarkoittaa metallin lämpötilan pitämistä kastepisteen yläpuolella ja ilmatiiviin kotelon ylläpitämistä kylmien kohtien välttämiseksi.
Reformer-putket suoraan pelkistetyssä rautalaitoksessa (DRI) eivät ole tavallisia lämmönvaihdinputkia. Ne istuvat poltetussa reformerissa, jossa maakaasu, höyry ja kierrätetty yläkaasu reagoivat...
READ MORESäteilykela, joka epäonnistuu kuukaudella 18 vuoden 5 sijasta, ei muuta kuin katkaisee eteenin tuotannon. Se pakottaa suunnittelemattoman sammutuksen, nosturin noston ja jokaisen saman uunin hit...
READ MORETulistetun kiukaan konvektio-osa on paikka, jossa lämpötehokkuus voitetaan tai menetetään. Savukaasut poistuvat säteilyosastolta 400–650 °C:ssa ja kuljettavat mukanaan jopa 35 % polttoaineen...
READ MOREKolmen vuoden viivästetyn koksausyksikön jälkeen polttokiukaan savukaasujen ulostulolämpötila oli ajautunut 180 °C:sta 246 °C:seen. Polttimet oli viritetty ja säteilyputket näyttivät hyviltä, ...
READ MORE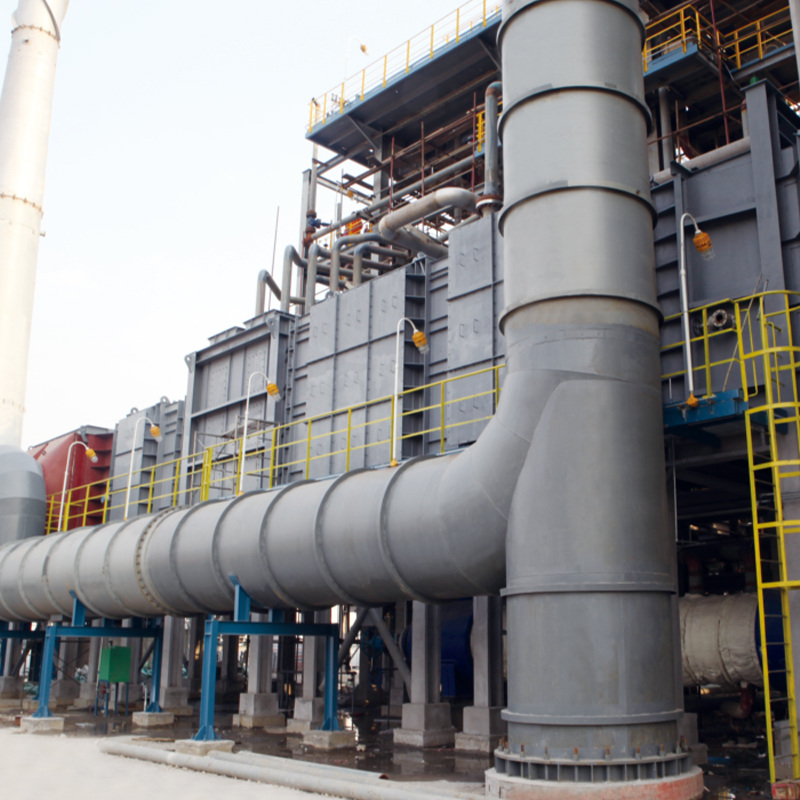
Furnace Accessories -sarja sisältää tärkeitä komponentteja, jotka varmistavat teollisuusuunien turvallisen, tehokkaan ja luotettavan toiminnan. Polttimista ja lämpöpareista tulenkestäviin tukiin ja...
See Details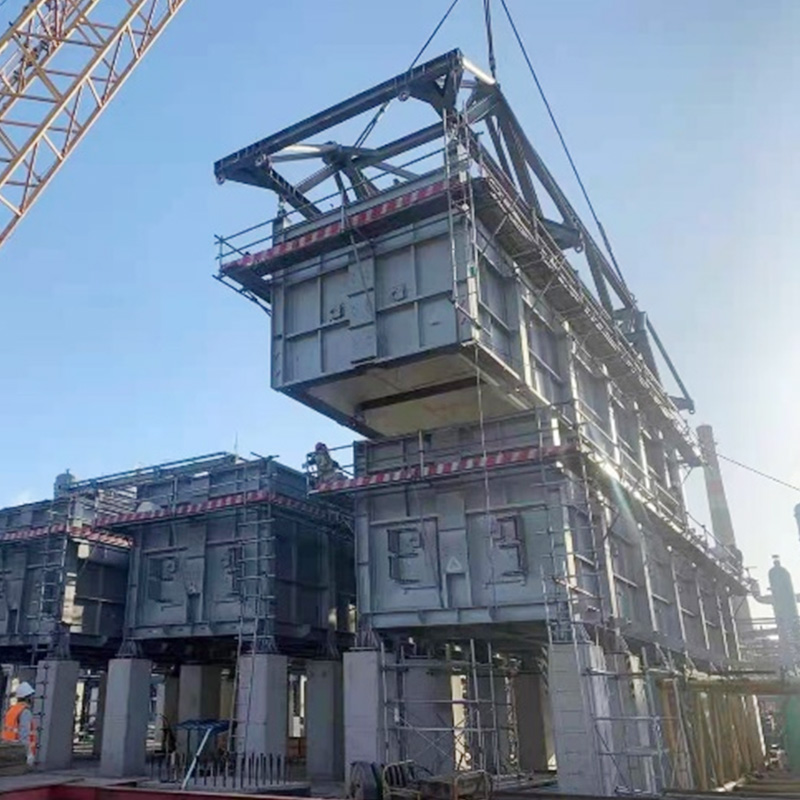
COMMOSin ja älykkään PID:n käyttäminen kaksiulotteiseen yhteissuunnitteluun digitaalisen toimitustason saavuttamiseksi.
See Details
ADU:lle ja VDU:lle tarkoitettu polttolämmitinmme on suunniteltu raakaöljyn luotettavaan ja tehokkaaseen lämmitykseen sekä ilmakehän että tyhjötislausprosesseissa. Suunniteltu korkeaan lämpötehokkuu...
See Details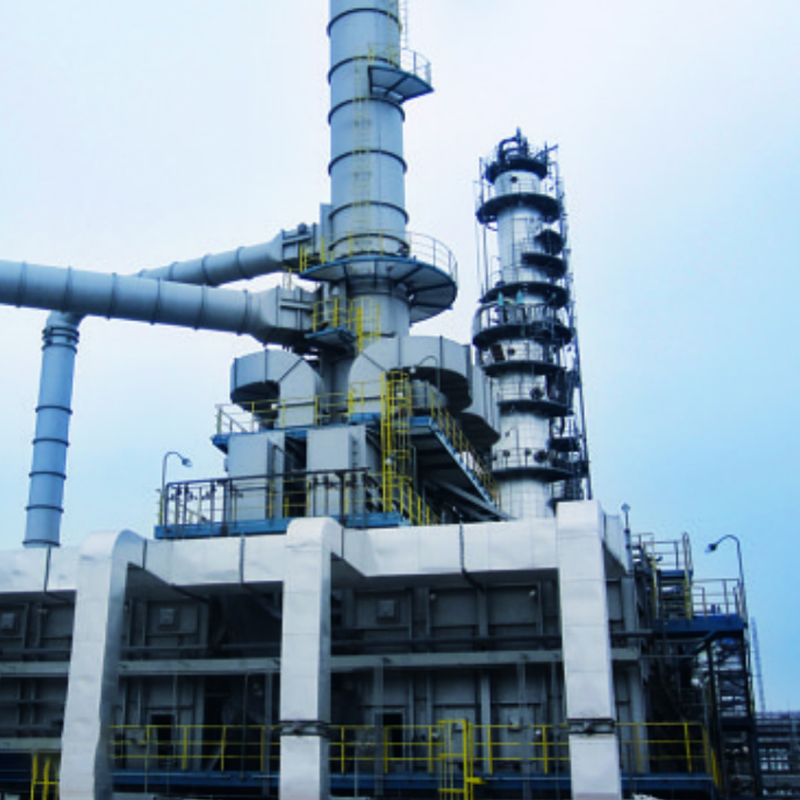
Heater for Visbreaking Unit on suunniteltu raskaiden hiilivetyjen raaka-aineiden tehokkaaseen lämmittämiseen viskositeetin vähentämis- ja krakkausprosesseissa. Tarjoamalla tasaisen, korkean lämpöti...
See Details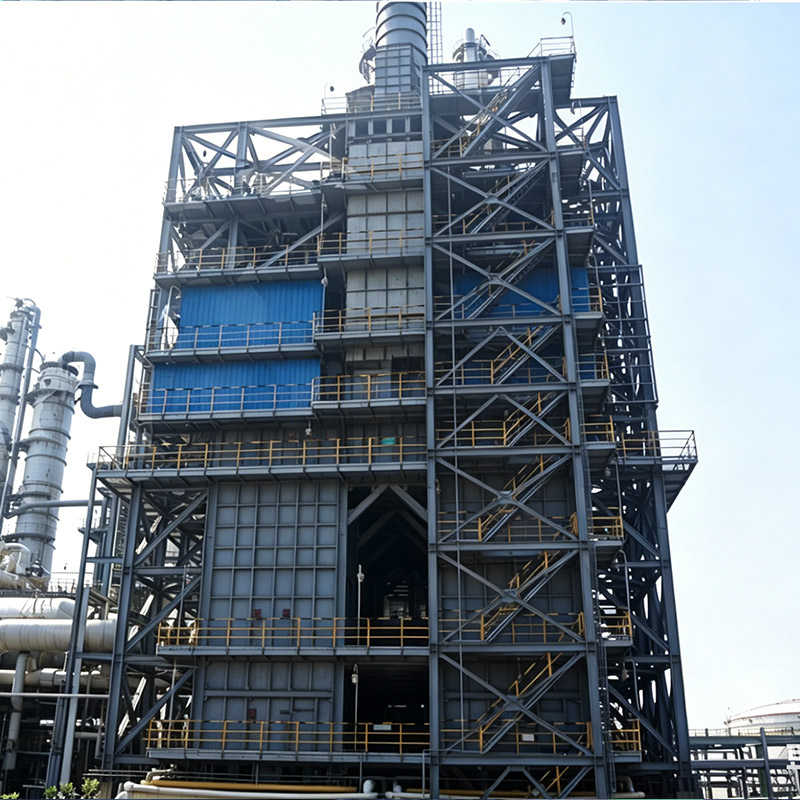
Styreenihöyrytulistimet ovat kriittisiä uunijärjestelmiä etyylibentseenin dehydrauslaitoksissa, jotka lämmittävät höyryä korkeisiin lämpötiloihin, usein yli 800 °C:een styreenin endotermisen tuotan...
See Details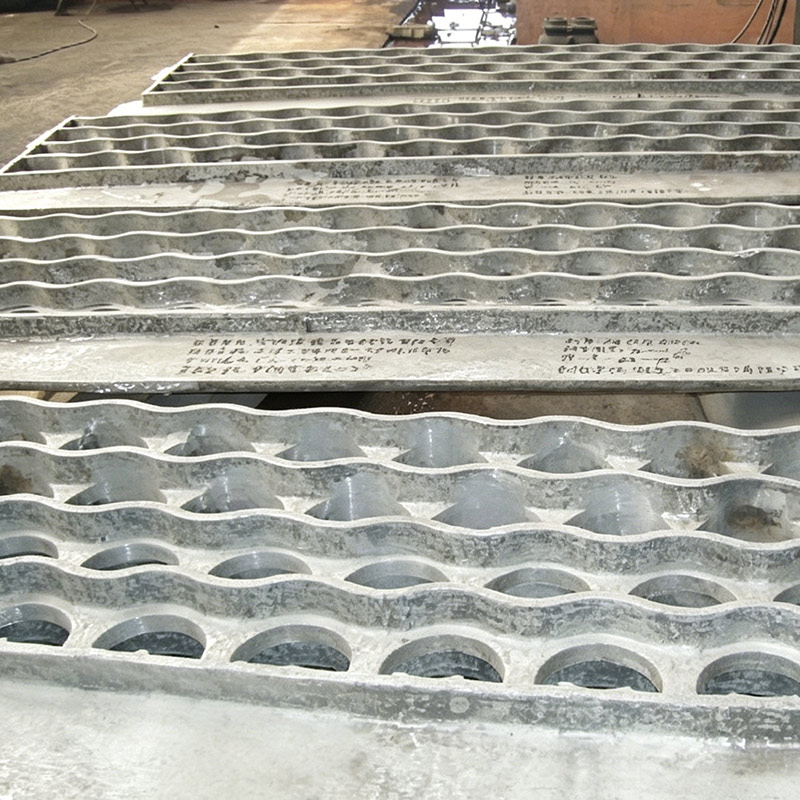
Valetuilla putkilevyillä on hyvä lämmönkestävyys ja rakenteellinen eheys, ja niitä käytetään yleisesti teollisuudessa, kuten petrokemianteollisuudessa, lannoitteissa ja voimalaitoksissa. On suosite...
See DetailsPuhelin
+86 189 5262 7611
+86-(0)523 8498 2299
Sähköposti
Osoite
No.20, Fuyang Road, Jingjiang City, Jiangsun maakunta, Kiina
Media