Reformer-putket suoraan pelkistetyssä rautalaitoksessa (DRI) eivät ole tavallisia lämmönvaihdinputkia. Ne istuvat poltetussa reformerissa, jossa maakaasu, höyry ja kierrätetty yläkaasu reagoivat...
READ MORE
 Kotiin / Uutiset / Teollisuuden uutisia / Konvektioosasto lämmittimissä: suunnittelu, tehokkuus ja huolto
2026-09-11
Kolmen vuoden viivästetyn koksausyksikön jälkeen polttokiukaan savukaasujen ulostulolämpötila oli ajautunut 180 °C:sta 246 °C:seen. Polttimet oli viritetty ja säteilyputket näyttivät hyviltä, mutta polttokaasun kulutus oli noussut lähes neljä prosenttia. Ongelma löydettiin sieltä, missä operaattorit usein katsovat viimeiseksi: konvektio-osa. Ripaputket peitettiin kovalla suola- ja tuhkakerroksella, ja nipun takana vaurioitunut vuoraus antoi kuumat savukaasut ohittaa putket kokonaan.
Konvektio-osa tuottaa normaalisti 25–35 prosenttia polttolämmittimen kokonaisprosessitehosta. Kun sen suorituskyky heikkenee, hyötysuhde laskee, polttoainekustannukset nousevat ja seuraava käänne on kiireellisempi. Tässä artikkelissa kerrotaan, mitä konvektio-osa tekee, miten se on suunniteltu, miksi se ohjaa lämmittimen tehokkuutta ja mitä tulee tarkistaa ennen uuden paketin ostamista.
Pystysuorassa lieriömäisessä lämmittimessä konvektio-osa sijaitsee suoraan säteilyosan yläpuolella. Hyttityyppisessä lämmittimessä se sijaitsee säteilylaatikon toisessa päässä. Molemmat järjestelyt ohjaavat kuumaa savukaasua vaakasuuntaisten putkien läpi, ja näiden putkien sisällä oleva prosessineste imee lämpöä putken seinämän läpi. Koska konvektio-osaan tuleva savukaasu on jo paljon alle liekin lämpötilan, hallitseva lämmönsiirtotapa vaihtuu säteilystä pakkokonvektioon.
Pidennettyjä pintoja käytetään normaalisti kompensoimaan alhaisempaa kaasupuolen lämmönsiirtokerrointa. Alla olevassa taulukossa verrataan työoloja tyypillisen jalostamon lämmittimen kahdessa osassa.
| Parametri | Säteilevä osa | Konvektio-osa |
|---|---|---|
| Savukaasujen lämpötila | 950–1100 °C liekkivyöhykkeellä | 650–800 °C sisääntulo; 150-250 °C ulostulo |
| Hallitseva lämmönsiirtotila | Lämpösäteily | Konvektio jonkin verran säteilyä |
| Tyypillinen putken pinta | Paljas, sileä putki | Ripattu, nastoitettu tai paljas |
| Osuus koko tullista | 60-70 prosenttia | 25-35 prosenttia |
| Pääasiallinen operatiivinen riski | Ylikuumeneminen ja hiipuminen | Likaantuminen ja kylmäpään korroosio |
Paljaan putken kaasupuolen lämmönsiirtokerroin konvektioosassa on alhainen, noin 15-30 W/(m²·K), kun taas prosessipuolen lämmönsiirtokerroin on yleensä useita kertoja suurempi, erityisesti nesteen kiehuessa. Rajoitusvastus on siis lähes aina putken savukaasupuolella.
Ripa- ja nastaputket ratkaisevat tämän ongelman kertomalla ulkopinta-alan. Sahalaitaiset siivekkeet, joiden tiheys on 4–5 evät tuumaa kohti tai noin 157–197 evättä metriä kohti, lisäävät ulkopintaa viidestä kymmeneen kertaan verrattuna saman halkaisijan omaan paljaaseen putkeen. Alla olevassa kaaviossa näkyy tyypillinen savukaasujen lämpötilaprofiili kolmivaiheisen konvektioosan läpi.
Kuumin kulku, joka on lähinnä säteilyosaa, käsittelee prosessivirtaa, joka tarvitsee korkeimman lämpötilan. Jäähdytyskanavat ottavat talteen lämpöä alhaisemman lämpötilan palveluihin, kuten höyryntuotantoon, laimennushöyryn tulistukseen ja syötteen esilämmitykseen. Tämä vastavirtajärjestely pitää käyttökelpoisen lämpötilaeron joka ajossa.
API 560 tarjoaa suunnittelukehyksen, jota käytetään useimmille polttolämmittimille jalostamoissa ja petrokemian palveluissa. Konvektioosaa ei voi mitoittaa erikseen: nipun syvyys, evien geometria ja vaadittu syväys on asetettava yhdessä, koska kumpikin vaikuttaa muihin.
Kriittisiä tarkistuksia ovat savukaasun paineen aleneminen, kaasun nopeus, putken metallin lämpötila ja ripamateriaali. Tyypillinen lämmitin pitää konvektioosan painehäviön välillä 3-10 mbar tai 30-100 mm H2O. Syvempi nippu ottaa talteen enemmän lämpöä, mutta vaatii enemmän pino- tai indusoituvan tuulettimen kapasiteettia. Kaasun nopeuden tulee olla alhaisimmalla polttonopeudella yli noin 4,5 m/s tuhkan laskeutumisen estämiseksi ja alle 15-20 m/s eroosion ja virtauksen aiheuttaman tärinän välttämiseksi. Putken metallin lämpötilan kylmässä päässä on oltava rikkihapon kastepisteen yläpuolella, kun rikkiä on läsnä; muuten alemmat rivit ja kotelo ruostuvat nopeasti. Ripamateriaali seuraa paikallista kaasun lämpötilaa: seosrivat kuumassa päässä, hiiliteräsrivat kylmässä päässä ja joskus paljaat putket, joissa eroosio tai puhdistus on kriittistä.
Käytännön tekniikan tarkistuslista näyttää tältä:
Kiukaan suunnittelun peukalosääntönä on, että savukaasujen ulostulolämpötilan 22 °C alentaminen lisää tehokkuutta noin prosenttiyksikön verran. Poistoaukon laskeminen 250 °C:sta 170 °C:seen on siis noin 3,5 prosentin arvoinen. 100 MW:n lämmittimellä eli 3,5 MW polttoainetta, merkittävä säästö vuoden jatkuvassa käytössä.
Laajennetut pinnat mahdollistavat niin alhaisen ulostulolämpötilan ilman valtavaa koteloa, kuten alla oleva pylväskaavio osoittaa.
Ripaputket lisäävät pinta-alaa, mutta myös pidentävät kaasupolkua ja lisäävät painehäviötä. Valinta paljaiden, nastoitettujen ja ripaputkien välillä on taloudellinen kompromissi pinta-alan, vedon, puhdistusmahdollisuuksien ja korroosiorajoitusten välillä.
Likaantuminen on konvektioosan pysyvin toimintaongelma. Saostumat toimivat eristekerroksena, jolloin savukaasujen ulostulolämpötila nousee ja prosessi saa vähemmän lämpöä. Samalla kerros pienentää avointa virtausaluetta ja lisää vetohäviötä. Vakavissa tapauksissa lämmitin ei saavuta suunniteltua sytytysnopeutta.
Konvektioosan likaantumisen tärkeimmät syyt on esitetty alla. Polttoaineen laatu, polttimen suorituskyky ja prosessin siirtyminen vaikuttavat kaikkiin, ja jakelu vaihtelee yksiköittäin.
Likaantumisen hallinta alkaa palamisen säätämisellä ja polttoaineen hallinnassa, mutta säännöllinen puhdistus on silti tarpeen. Alla olevassa taulukossa on yhteenveto käyttölaitoksissa yleisimmin käytetyistä menetelmistä.
| Puhdistusmenetelmä | Soveltuu parhaiten | Tyypillinen taajuus |
|---|---|---|
| Netissä höyrynpuhallus | Kevyitä tuhka- tai suolakertymiä | Viikoittain kuukausittain |
| Korkeapaineinen noenpuhallus | Nestemäisten tai kiinteiden polttoaineiden noki | Päivittäinen tai jatkuva sykli |
| Offline-hydropuhallus | Kovia, paksuja kerrostumia | Jokainen käänne |
| Kemiallinen puhdistus | Erikoistuneet kerrostumat, kuten suolat tai koksi | Tarpeen mukaan |
Jokaisessa jalostamon tai petrokemian tehtaan lämmittimessä on konvektioosasto, mutta jokainen palvelu vaatii erilaisen suunnittelun. Raaka- ja tyhjötislauslämmittimessä konvektioosa esilämmittää raakaöljyn ja joskus nostaa höyryä. Eteenin krakkausuunissa se sisältää tyypillisesti hiilivetysyötön esilämmityskäämin, laimennushöyryn tulistuskierukan ja korkeapaineisen höyrypankin. Vety- ja DRI-reformereissa konvektio-osa määrittää yksikön kokonaisenergiankulutuksen ottamalla talteen lämpöä höyryn ja syötteen esilämmitykseen.
Raakaöljyn yksikköhuollon osalta suunnittelukeskustelua hallitsevat ripatyypin valinta ja päätös sisällyttää höyrypatterit. Näistä kompromisseista kokemusta omaava toimittaja voi vähentää projektiriskiä ja parantaa liiketulosta.
 Tulistettu lämmitin ilmakehän ja tyhjötislaukseen Tämä lämmitin käsittelee ripatyyppisiä ja höyrykierukan kompromisseja raakahuollossa tarjoten yhtenäisen monivyöhykkeen lämmityksen ja korkean lämpötehokkuuden tukemaan vakaata ADU/VDU-erottelua ja samalla alentaen käyttöriskiä. Näytä tuote →
Petrokemian lämmittimet lisäävät monimutkaisuutta, koska useiden kelojen on jaettava sama savukaasupolku. Periaatteet takana polttolämmittimien valinta ja suunnittelusovellukset petrokemian teollisuudessa selittää, kuinka käyttäjät tasapainottavat käämin lämpötiloja, höyryntarpeita ja uunin taloudellisuutta näissä palveluissa.
Eteenin krakkausuunit ovat vaativin esimerkki. Niiden konvektio-osat käsittelevät krakattua kaasua, laimennushöyryä ja höyrynkehityskäämiä yhdessä kompaktissa järjestelyssä, ja lejeeringin valintaa ohjaavat ankarat käyttölämpötilat.
 Eteenin krakkausuuni pyrolyysiä varten Kun otetaan huomioon eteenikonvektio-osien kovat metalliseosvaatimukset, tämän uunin tarkka lämpötilan säätö ja optimoitu säteily/konvektiorakenne auttavat säilyttämään halkeilun tasaisuuden ja tuoton jatkuvassa korkean lämpötilan käytössä. Näytä tuote →
Olitpa vaihtamassa vaurioitunutta nippua tai lisäämässä höyryntuotantokapasiteettia, samat tarkastukset ovat voimassa.
Useimmat konvektio-osat toimitetaan myymälävalmisteisina moduuleina, mukaan lukien putket, kokoojat, eristeet ja kotelot. Tämä lähestymistapa lyhentää työmaan asennusaikaa ja parantaa hitsin laatua, koska raskaat kokoonpanotyöt tehdään kontrolloiduissa olosuhteissa. Kun moduuli nostetaan paikoilleen, liitäntöjen säteilyosaan ja olemassa olevan kiukaan pinoon tulee kestää lämpölaajeneminen ja pysyä kaasutiiviinä.
 Kauppavalmisteinen konvektioosamoduuli Tämä modulaarinen konvektio-osa on rakennettu valvottua työpajavalmistusta ja helppoa nostoa työmaalla. Siinä on kestävät metalliseokset ja mukautettava rakenne, joka mukautuu lämpölaajenemiseen ja ylläpitää kaasutiiviitä liitoksia asennuksen aikana. Näytä tuote →
Logistiikka on yhtä tärkeää. Suuri konvektiolohkomoduuli on ylileveä, raskas lasti, joten kuljetusreitti, nostotapa ja työpaikan käsittelysuunnitelma ansaitsevat saman tarkastelun kuin lämpösuunnittelu. Valmistaja, joka pystyy hallitsemaan sekä valmistuksen että raskaan kuljetuksen, vähentää aikatauluviiveiden riskiä. Voit tehdä projektikohtaisen arvioinnin tai tarjouksen ota yhteyttä Tuopun suunnittelutiimiin lämmittimen tietosivulla.
Evät kertovat ulkoisen lämmönsiirtoalueen viidestä kymmeneen kertaan, mikä kompensoi savukaasupuolen alhaisen lämmönsiirtokertoimen. Ilman ripoja konvektio-osan pitäisi olla useita kertoja suurempi, jotta se ottaa talteen saman määrän lämpöä.
Tehokkaan, hyvin hoidetun lämmittimen ulostulolämpötila on tyypillisesti 150-200 °C. Kun polttoaine on runsaasti rikkiä, ulostulo pidetään happaman kastepisteen yläpuolella, usein noin 250-300 °C, tai kylmäpää on valmistettu korroosionkestävästä materiaalista.
Likaantuminen nostaa savukaasujen ulostulolämpötilaa. Koska jokainen 22 °C lämpötilan nousu maksaa noin yhden prosenttiyksikön hyötysuhteesta, 50 °C:n nousu vähentää hyötysuhdetta noin 2,3 prosenttia, mikä näkyy suoraan polttoaineen lisäkulutuksena.
Kyllä. Nykyiset lämmittimet saavat usein uuden konvektio-osamoduulin säilyttäen samalla säteilylaatikon, polttimet ja pinon. Tämä on yleinen uudistusreitti, mikäli rakenteella ja perustuksilla on riittävästi jäljellä olevaa käyttöikää ja uuden nipun painehäviö mahtuu käytettävissä olevaan vetoon.
Reformer-putket suoraan pelkistetyssä rautalaitoksessa (DRI) eivät ole tavallisia lämmönvaihdinputkia. Ne istuvat poltetussa reformerissa, jossa maakaasu, höyry ja kierrätetty yläkaasu reagoivat...
READ MORESäteilykela, joka epäonnistuu kuukaudella 18 vuoden 5 sijasta, ei muuta kuin katkaisee eteenin tuotannon. Se pakottaa suunnittelemattoman sammutuksen, nosturin noston ja jokaisen saman uunin hit...
READ MORETulistetun kiukaan konvektio-osa on paikka, jossa lämpötehokkuus voitetaan tai menetetään. Savukaasut poistuvat säteilyosastolta 400–650 °C:ssa ja kuljettavat mukanaan jopa 35 % polttoaineen...
READ MOREKolmen vuoden viivästetyn koksausyksikön jälkeen polttokiukaan savukaasujen ulostulolämpötila oli ajautunut 180 °C:sta 246 °C:seen. Polttimet oli viritetty ja säteilyputket näyttivät hyviltä, ...
READ MORE
Furnace Accessories -sarja sisältää tärkeitä komponentteja, jotka varmistavat teollisuusuunien turvallisen, tehokkaan ja luotettavan toiminnan. Polttimista ja lämpöpareista tulenkestäviin tukiin ja...
See Details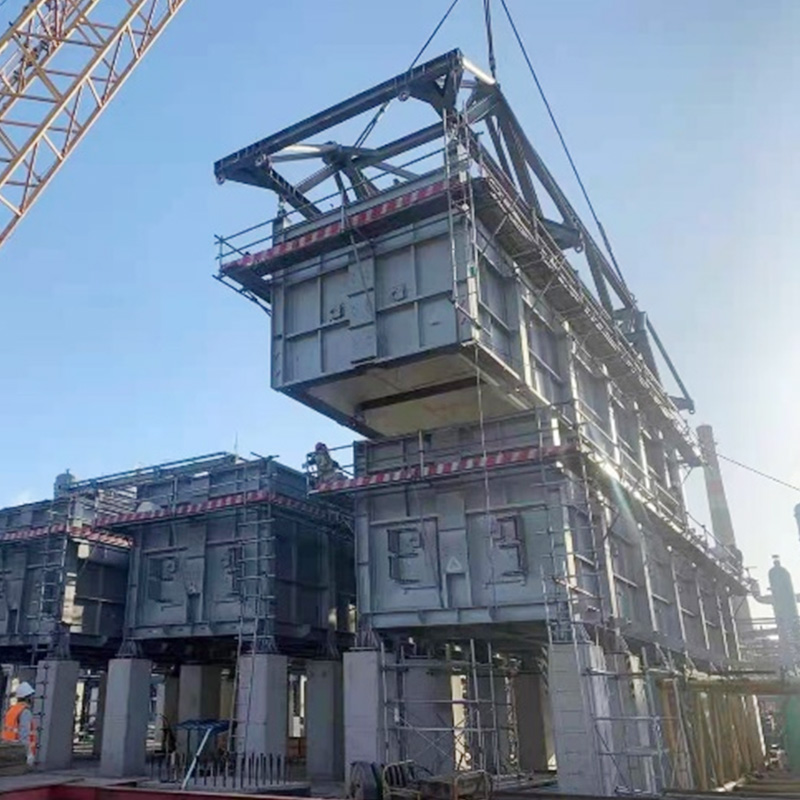
COMMOSin ja älykkään PID:n käyttäminen kaksiulotteiseen yhteissuunnitteluun digitaalisen toimitustason saavuttamiseksi.
See Details
ADU:lle ja VDU:lle tarkoitettu polttolämmitinmme on suunniteltu raakaöljyn luotettavaan ja tehokkaaseen lämmitykseen sekä ilmakehän että tyhjötislausprosesseissa. Suunniteltu korkeaan lämpötehokkuu...
See Details
Heater for Visbreaking Unit on suunniteltu raskaiden hiilivetyjen raaka-aineiden tehokkaaseen lämmittämiseen viskositeetin vähentämis- ja krakkausprosesseissa. Tarjoamalla tasaisen, korkean lämpöti...
See Details
Styreenihöyrytulistimet ovat kriittisiä uunijärjestelmiä etyylibentseenin dehydrauslaitoksissa, jotka lämmittävät höyryä korkeisiin lämpötiloihin, usein yli 800 °C:een styreenin endotermisen tuotan...
See Details
Valetuilla putkilevyillä on hyvä lämmönkestävyys ja rakenteellinen eheys, ja niitä käytetään yleisesti teollisuudessa, kuten petrokemianteollisuudessa, lannoitteissa ja voimalaitoksissa. On suosite...
See DetailsPuhelin
+86 189 5262 7611
+86-(0)523 8498 2299
Sähköposti
Osoite
No.20, Fuyang Road, Jingjiang City, Jiangsun maakunta, Kiina
Media