Reformer-putket suoraan pelkistetyssä rautalaitoksessa (DRI) eivät ole tavallisia lämmönvaihdinputkia. Ne istuvat poltetussa reformerissa, jossa maakaasu, höyry ja kierrätetty yläkaasu reagoivat...
READ MORE
 Kotiin / Uutiset / Teollisuuden uutisia / Vetygeneraattorin uudistusputket: materiaalit, käyttöikä ja valintaopas
2026-08-14
60 000 Nm³/h vetylaitos sisältää tyypillisesti 80-120 reformerputkea, jotka pyörivät lähellä 900 °C:n seinämän lämpötiloissa. Jos yksi putki rikkoutuu, uuni on yleensä sammutettava, katalyytti purettava ja vaurioitunut elementti vaihdettava ennen tuotannon aloittamista uudelleen. Käytännössä yksi viallinen putki voi maksaa menetetyllä teholla enemmän kuin itse putki maksaa laajalla marginaalilla. Tästä syystä insinöörit pitävät reformerin putken määrittelyä, materiaalin todentamista ja toimittajan valintaa kriittisinä tehtävinä rutiinihankintojen sijaan.
Tässä oppaassa kerrotaan, miten vedyn tuottoreformeriputki toimii, mitkä seokset hallitsevat, miksi keskipakovalu on valittu tuotantomenetelmä, kuinka putket epäonnistuvat ja mitä tulee tarkistaa ennen tilauksen tekemistä.
Vedyn tuottoreformerin putki on pystysuora, katalysaattorilla täytetty paineastia, joka on asennettu höyrymetaanireformerin säteilyosaan. Höyry ja maakaasu tulevat sisään yläosasta, reagoivat kulkiessaan alas katalyytin läpi ja poistuvat pohjasta runsaasti vetyä sisältävänä synteesikaasuna. Pääreaktio on endoterminen: metaani reagoi höyryn kanssa tuottaen hiilimonoksidia ja kolme moolia vetyä.
Kolme ehtoa määrittelevät teknisen ongelman: reaktio absorboi lämpöä, joten putken seinämän on johdettava suuria lämpövirtoja katalyyttipetiin; prosessi toimii paineen alaisena, tavallisesti 1,5 - 3,5 MPa; ja putkimetallien lämpötilat saavuttavat 850 - 950 °C, ohimenevien poikkeamien ollessa yli 1000 °C häiriöiden aikana.
Yhdistä sisäinen paine metallin lämpötilaan lähes tuhat astetta, ja putkesta tulee virumisrajoitettu komponentti. Sen suunnittelua säätelee lejeeringin hidas, ajasta riippuva muodonmuutos, ei korroosiomarginaalit. Siksi seoksen valinta ja valulaatu määräävät, kuinka kauan uuni voi toimia suurten korjausten välillä. Prosessin takana olevaa laitostason logiikkaa varten höyryreformerin tarkoitusta käsittelevä artikkeli selittää, kuinka reformeri sopii vetyyksikköön.
Laitepuolella toimittaa toimittaja, kuten Tuopu Industry täydelliset vedyntuotannon reformaattorit jossa säteilyputkiryhmä, polttimen asettelu ja poistoputkistot on suunniteltu yhdeksi integroiduksi järjestelmäksi.
 Kiina Vety Generation Reformer Valmistaja, Custom Factory - Tuopu Industry Kiinan johtavana vetygeneraattorin reformaattorin valmistajana ja tehtaana Tuopu Industry tarjoaa vedyntuotannon uudistajia maailmanlaajuisille... Näytä tuote →
Reformerputket on valmistettu keskipakovaletusta lämmönkestävästä ruostumattomasta teräksestä. Vanhempi HK40 (25Cr-20Ni) -laatu on suurelta osin korvattu HP40Nb:llä (25Cr-35Ni niobiumilla) ja uudemmilla SU 600 -tyyppisillä mikroseostetuilla laaduilla. Niobium muodostaa hienoja, stabiileja karbideja austeniittiseen matriisiin, mikä hidastaa virumismuodonmuutosta korkeassa lämpötilassa.
Virumislujuus on vaikuttavin yksittäinen suunnitteluominaisuus. Yli noin 800 °C:n seinämän lämpötilassa jopa korkealaatuiset seokset venyvät hitaasti. Suunnittelijat käyttävät virumismurtumistietoja seinämän paksuuden asettamiseen siten, että keskimääräinen vanteen jännitys pysyy sallitun tason alapuolella 100 000 tunnin suunnittelun aikana, noin 11,4 vuodessa. Suunnittelulämpötilan ylittäminen vain 15–20 °C voi puolittaa jäljellä olevan käyttöiän.
| Omaisuus | HK40 | HP40Nb | SU 600 -tyyppinen mikroseostettu |
|---|---|---|---|
| Nimellinen koostumus | 25Cr-20Ni | 25Cr-35Ni-Nb | 25Cr-35Ni-Nb plus mikrolisäyksiä |
| Tyypillinen huoltokatto putkimetallille | noin 900 °C | noin 950 °C | noin 1000°C |
| 100 000 h virumismurtolujuus 950°C:ssa | alin kolmesta | keskitason | korkein |
| Hiiletysvastus | hyvä | paremmin | paras |
| Yleisiä sovelluksia | vanhemmat kasvit, vähäkäyttöiset varaosat | tavalliset vetyreformerit | korkean hyötysuhteen ja korkean lämpötilan yksiköt |
Valitse laatu suunnittelulämpötilan, rehun koostumuksen ja odotettavissa olevien lämpöjaksojen perusteella, ei pelkästään hinnan perusteella. Mikroseostettu laatu maksaa aluksi enemmän, mutta mahdollistaa ohuemman seinän, pidemmän käyttöiän tai molemmat.
Reformerputket valmistetaan keskipakovalulla staattisen valun sijaan, koska prosessi tuottaa rakenteen käyttötarpeen vaatimalla tavalla. Sula seos kaadetaan pyörivään teräsmuottiin; keskipakovoima levittää metallin tasaisesti ja muodostaa tiiviin putken, jossa on hieno pylväsmäinen raerakenne, joka on suunnattu kohtisuoraan akseliin nähden, mikä antaa parhaan virumisvastuksen.
Hyvin toteutettu keskipakovalu tarjoaa tasaisen seinämän paksuuden, suuren tiheyden ilman kutistuvia onteloita, pylväsmäisiä rakeita, jotka vastustavat virumista ja lämpöväsymystä, sekä puhtaan sisäreiän, joka on valmis katalyyttilataukseen.
Älä oleta, että kaikki reformerputket ovat identtisiä. Ero näkyy koostumuksen hallinnassa, muotin valmistelussa, lämpökäsittelyssä ja tarkastusohjelmassa. Vahvista kemiallinen analyysi, vetolujuustulokset huoneenlämpötilassa ja korotetussa lämpötilassa, kovuusmittaukset putkea pitkin ja röntgen- tai ultraääniraportit. Nämä asiakirjat ovat ainoa todiste siitä, että putki käyttäytyy suunnittelun oletuksena.
Noin 100 000 tunnin virumismurtolujuus 950 °C:ssa
Suhteellinen asteikko SU 600 -tyypin kanssa 100. Tarkat arvot riippuvat lämpökäsittelystä, seinämän paksuudesta ja jännitystasosta.
Tuopu Teollisuus valmistaa reformer putket talon sisällä keskipakovalulla , joten jokainen putki lähtee tehtaalta sulatustodistusten, mekaanisten testiraporttien ja mittatietueiden kanssa, jotka on sidottu samaan lämpöön.
 Kiinan Vetygeneraattorin uudistusputkien valmistaja, tehdas Tuopu Industry on kiinalainen vetygeneraattorireformeriputkien valmistaja. Toimitamme korkealaatuisia katalyyttiputkia ja reaktioputkia suoraan... Näytä tuote →
Useimmat reformerin putken viat jakautuvat viiteen luokkaan:
Tyypillinen reformerin putken rikkoutumismekanismien jakauma
Prosentit ovat suuntaa-antavia arvoja, jotka perustuvat käyttäjien kokemuksiin polttovetylaitoksista; todelliset osuudet vaihtelevat uunin iän ja toimintatavan mukaan.
Käytännön johtopäätös on, että lämpötilan säätö on vahvin vipu. Infrapunaseinän lämpötilakartoitus paljastaa kuumat vyöhykkeet varhain, kun toiminta on vielä mahdollista. Putken pitkä käyttöikä tarkoittaa suunnitellun lämpötilan kunnioittamista, lämmitys- ja jäähdytysnopeuksien rajoittamista, polttimien pitämistä kohdakkain ja katalyytin vaihtamista ennen kuin se hajoaa.
Reformer-putkien ostaminen ei ole hyödykekauppaa. Jos metallurgia on väärä tai dokumentaatio on puutteellinen, ongelma ilmenee usein vasta huollossa. Käy läpi tämä tarkistuslista ennen tilaamista:
Sama kurinalaisuus pätee koko uunin ostamiseen. Toimittaja, jolla on omaa kokemusta sekä lämmittimien että putkien metallurgiassa, vähentää rajapintariskiä. Uunin muun osan ohjeistamiseksi lämmittimen valintaa ja teknisiä sovelluksia koskeva artikkeli kattaa lämpötehokkuuden, polttimen sijoittelun ja materiaalistrategian petrokemian palveluissa.
Säteilyputket saavat suurimman osan huomiosta, mutta 30-40 % syötetystä polttoaineesta lähtee säteilyosasta kuumana savukaasuna. Konvektioosa ottaa osan lämmöstä talteen syötteen esilämmittämiseksi, höyryn tulistamiseksi ja lämpimäksi palamisilmaksi. Jokainen 25°C:n alentaminen piipun lämpötilassa parantaa uunin kokonaistehokkuutta noin prosenttiyksiköllä.
Modulaarinen konvektioosa on konepajavalmisteinen, mikä lyhentää työmaatyötä ja mahdollistaa hallitun hitsauksen ja testauksen. Putkimateriaalit valitaan kohtuullisia metallilämpötiloja varten, mutta vaativat silti savukaasujen korroosionkestävyyden. Tuopu Teollisuus tarjoaa konvektiolohkomoduulit sovitettu uunin kuoreen, mikä yksinkertaistaa hankintaa ja asennusta.
 Kiinan konvektiolohkomoduulin valmistaja, tehdas Tuopu Industry on kiinalainen konvektiolohkomoduulien valmistaja ja tehdas, joka toimittaa raskaita modulaarisia uunikonvektio-osia... Näytä tuote →
Toiminta määrittää putken todellisen käyttöiän enemmän kuin mikään suunnittelumarginaali. Kasvit, joissa on pitkiä putkikampanjoita, noudattavat samoja peruskäytäntöjä:
Suhteellinen virumisikä verrattuna putken metallin lämpötilaan
Suhteellinen mittakaava perustuu tyypillisiin julkaistuihin virumismurtumistietoihin; tarkka suhde riippuu metalliseoksesta ja stressitasosta.
Suunniteltu käyttöikä on normaalisti 100 000 tuntia, noin 11,4 vuotta. Todellinen käyttöikä voi olla pidempi huolellisella lämpötilan säädöllä tai lyhyempi, jos uunissa on kroonisia kuumia kohtia tai toistuvaa pyöräilyä. Ratkaiseva tekijä on kertynyt metallin lämpötilahistoria, ei kalenteri-ikä.
Reformaattoriputki sisältää katalyyttiä ja muuntaa hiilivedyt ja höyryn synteesikaasuksi endotermisessä reaktiossa. Eteeniuunissa oleva krakkausputki ei sisällä katalyyttiä, ja se luottaa hiilivetyjen murtamiseen pelkällä säteilylämmöllä. Erilaiset palveluvaatimukset vaativat erilaisia seos- ja muotoiluvalintoja.
Pienet kiinnityssaumat ovat hyväksyttäviä, mutta putkea, jossa on virumahalkeama, ei tule hitsata pysyvästi. Hitsaus vanhentunutta materiaalia tuo uusia jännityskeskittymiä ja voi piilottaa syvempiä vaurioita. Vakiokäytäntö on vaihtaa vaurioitunut putki ja tarkistaa loput kelasta.
Virumislujuutta ei voida tarkistaa silmämääräisesti. Ainoa takuu suunnittelun käyttöiästä on todennettavissa oleva koostumus, mekaaniset testitiedot ja NDT-tulokset jokaisesta lämmöstä. Sertifikaatti, joka ei vastaa todellista valua, voi muuttaa 100 000 tunnin suunnittelusta paljon lyhyemmän käyttöiän.
Vetyä tuottavat reformaattoriputket toimivat metallien rajoissa. Tärkeimmät päätökset ovat seoslaatu, keskipakovalulaatu, suunnittelumarginaali ja toimittajan luotettavuus. Ota nämä neljä oikein ja uuni käy tasaisesti vuosikymmenen tai kauemmin. Ohita tarkistusvaiheet ja panostat koko uuniin komponentteihin, jotka ovat kalliita vaihtaa.
Tuopu Teollisuuden insinööritiimi voi tarkistaa prosessisi olosuhteet ja suositella uunikokoonpanoa ja putkilaatua, joka sopii työmaasi mukaan. Tavoita heidät kautta yhteydenottosivu .
Reformer-putket suoraan pelkistetyssä rautalaitoksessa (DRI) eivät ole tavallisia lämmönvaihdinputkia. Ne istuvat poltetussa reformerissa, jossa maakaasu, höyry ja kierrätetty yläkaasu reagoivat...
READ MORESäteilykela, joka epäonnistuu kuukaudella 18 vuoden 5 sijasta, ei muuta kuin katkaisee eteenin tuotannon. Se pakottaa suunnittelemattoman sammutuksen, nosturin noston ja jokaisen saman uunin hit...
READ MORETulistetun kiukaan konvektio-osa on paikka, jossa lämpötehokkuus voitetaan tai menetetään. Savukaasut poistuvat säteilyosastolta 400–650 °C:ssa ja kuljettavat mukanaan jopa 35 % polttoaineen...
READ MOREKolmen vuoden viivästetyn koksausyksikön jälkeen polttokiukaan savukaasujen ulostulolämpötila oli ajautunut 180 °C:sta 246 °C:seen. Polttimet oli viritetty ja säteilyputket näyttivät hyviltä, ...
READ MORE
Tuopu Industryn High-Sulfur Coal Fire Heater on raskaaseen käyttöön tarkoitettu teollisuuslämmitysuuni, joka on suunniteltu erityisesti prosesseihin, joissa käytetään korkearikkistä hiiltä tai rikk...
See Details
COMMOSin ja älykkään PID:n käyttäminen kaksiulotteiseen yhteissuunnitteluun digitaalisen toimitustason saavuttamiseksi.
See Details
Rikkipolttouunimme on suunniteltu erityisesti rikkipitoisten sivutuotteiden turvalliseen ja tehokkaaseen polttamiseen jalostamoissa ja kemiantehtaissa. Se tarjoaa tasaisen korkean lämpötilan lämmit...
See Details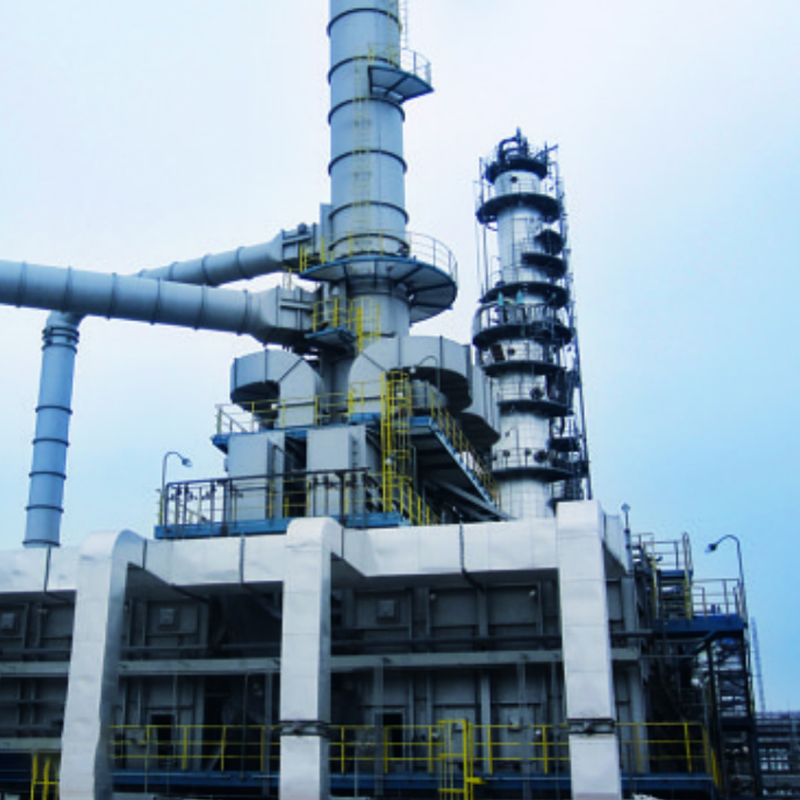
Heater for Visbreaking Unit on suunniteltu raskaiden hiilivetyjen raaka-aineiden tehokkaaseen lämmittämiseen viskositeetin vähentämis- ja krakkausprosesseissa. Tarjoamalla tasaisen, korkean lämpöti...
See Details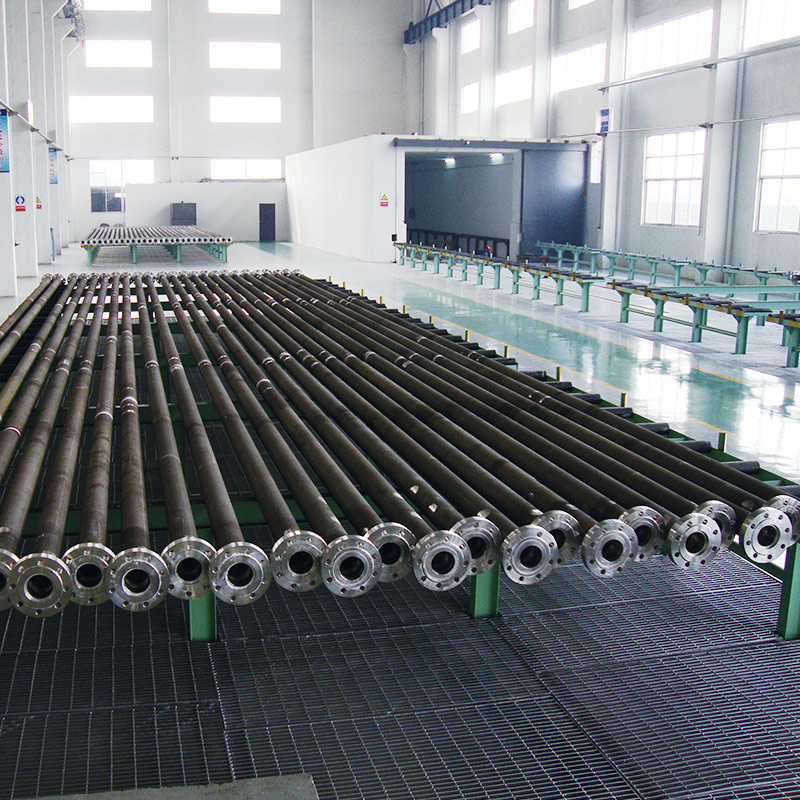
Tuopun Reformer Tube on suunniteltu korkean lämpötilan kemiallisiin reaktioihin teollisuusuuneissa, mikä varmistaa tehokkaan lämmönsiirron, rakenteellisen eheyden ja pitkäaikaisen käyttövakauden. N...
See Details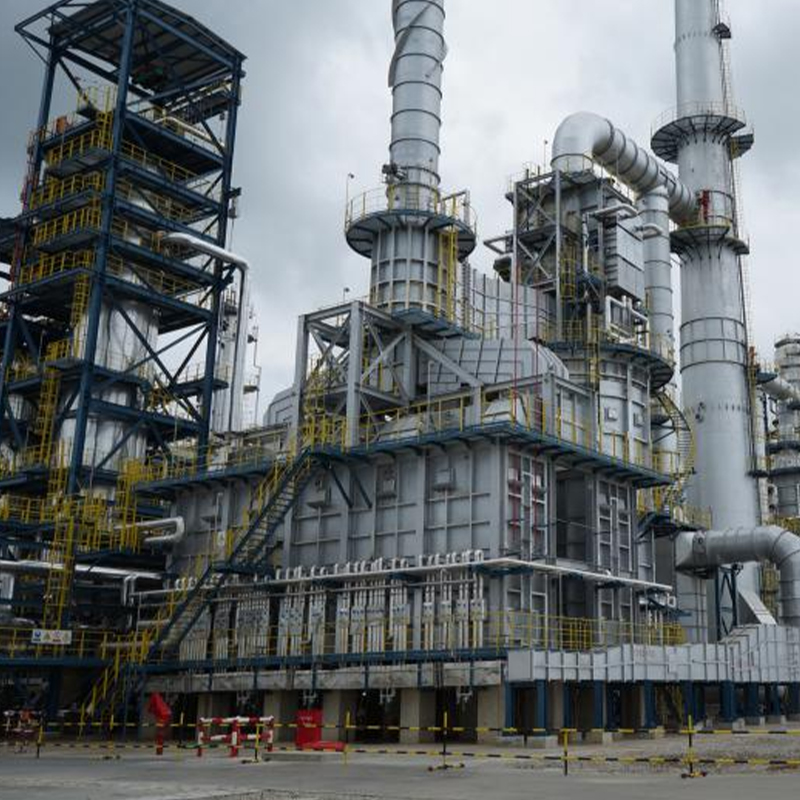
Diesel Hydrotreating Fired Heater on erityisesti suunniteltu korkean hyötysuhteen lämmitykseen dieselin vetypuhdistusprosesseissa. Se varmistaa tarkan lämpötilan hallinnan ja tasaisen lämmön jakaut...
See DetailsPuhelin
+86 189 5262 7611
+86-(0)523 8498 2299
Sähköposti
Osoite
No.20, Fuyang Road, Jingjiang City, Jiangsun maakunta, Kiina
Media