Reformer-putket suoraan pelkistetyssä rautalaitoksessa (DRI) eivät ole tavallisia lämmönvaihdinputkia. Ne istuvat poltetussa reformerissa, jossa maakaasu, höyry ja kierrätetty yläkaasu reagoivat...
READ MORE
 Kotiin / Uutiset / Teollisuuden uutisia / Keskipakovaluuunin putki: Prosessi-, edut- ja hankintaopas
2026-09-04
Uuninuudistusputkisi epäonnistui vain 38 kuukauden käytön jälkeen. Korvaava tarjous sanoo kahdeksan viikkoa, mutta palautusikkunasi sulkeutuu kuuden kuluttua. Rikkoutunut putki ei ole koskaan pelkkä putki – se on tuotannon menetystä, prosessihäiriöitä ja varaosien hankintaa.
Keskipakovaluuunien putket ovat korkean lämpötilan reformointi- ja krakkauspalvelun selkäranka. Ne tarjoavat tiheän, hienorakeisen mikrorakenteen, joka vastustaa virumista ja hiiltymistä. Seos, seinämän paksuus ja toimittajan laatujärjestelmä määrittävät kuitenkin, toimiiko lämmittimesi luotettavasti koko käyttöjakson ajan vai onko se syy, miksi laitoksesi kaatuu aikaisin.
Keskipakovalu on suositeltu valmistusreitti reformer- ja krakkausuunien putkille, koska se tuottaa tasaisen, lähes tyhjän seinän, jota muokatut ja staattiset valureitit eivät vastaa taloudellisesti. Sula seos kaadetaan sylinterimäiseen muottiin, joka pyörii suurella nopeudella. Keskipakovoima pitää metallia muotin seinää vasten ja jähmettyminen etenee suunnassa ulkopinnalta kohti porausta. Kevyemmät epäpuhtaudet ja kuona kerääntyvät sisäreikään, joka sitten koneistetaan pois.
Tuloksena on putken seinämä, jossa on hieno, pylväsmäinen raerakenne, jossa ei ole kutistumishuokoisuutta eikä keskiviivavirheitä. Tämä rakenne johtaa suoraan pidempään virumiskäyttöikään ja parempaan hiiletyskestävyyteen. Useimmissa reformer- ja krakkauspalveluissa keskipakovaletut putket ovat vakiovarusteita.
| Attribuutti | Keskipakovalu | Staattinen valu | Taottu saumaton |
|---|---|---|---|
| Seinän ääni | Korkea, lähes tyhjä | Kohtalainen, huokoisuusriski | Korkea |
| Raerakenne | Hieno pylväsmäinen, suuntaava | Karkeaa, satunnaista | Epämuodostunut, uudelleenkiteytynyt |
| Epäpuhtauden sijainti | Sisäporaus, koneistettu | Satunnainen jakautuminen | Materiaalin sisällä |
| Tyypillinen toleranssi | ±0,5 mm (koneistettu) | ±5,0 mm | ±1,0 mm |
| Putken hinta | Kohtalainen | Matala | Korkea |
Tyypillinen seinämän paksuustoleranssi koneistuksen jälkeen (mm). Pienemmät arvot osoittavat tiukempaa mittasäätöä.
Seoksen valinnassa tulee noudattaa metallin suurinta odotettua lämpötilaa ja hallitsevaa vikamekanismia, ei vain materiaalin hintaa. Palvelua uudistettaessa hiipuminen on suurin huolenaihe. Eteenin krakkauksessa hiiletys hallitsee. Direct-Reduced Iron (DRI) -reformeriputket kohtaavat sekä korkean lämpötilan että pelkistävän ilmakehän.
Vakiomateriaalit ovat HK40 (25Cr-20Ni), HP45 (25Cr-35Ni) ja runsaasti nikkeliä sisältävät 35Cr-45Ni mikroseokset. Kun siirryt HK40:stä 35Cr-45Ni:iin, kustannukset nousevat, mutta myös sallittu suunnittelujännitys ja hiilen tunkeutumiskestävyys kasvavat. 1 000 °C:ssa 35Cr-45Ni-seos voi kestää noin 35 prosenttia suurempi jännitys kuin HP45 ja lähes kaksi kertaa suurempi kuin HK40.
Virumamurtolujuus (MPa) vs. metallin lämpötila (°C). Likimääräiset arvot perustuvat tyypillisiin valuseostietoihin.
| Seos | Cr (%) | Ni (%) | Tyypillinen max metallin lämpötila | Avainominaisuus |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980 °C | Taloudellinen, kohtalainen virumislujuus |
| HP45 | 25 | 35 | 1 040 °C | Hyvä virumislujuus, hiiletyskestävyys |
| 35Cr-45Ni | 30-35 | 45-50 | 1 080 °C | Korkea creep strength, superior carburization resistance |
 Reformaattoriputki korkean lämpötilan vety- ja katalyyttisiin prosesseihin Tämä reformaattoriputki on suunniteltu vetykonversioon ja katalyyttisiin reaktioihin teollisuusuuneissa. Se tarjoaa erinomaisen lämmönkestävyyden, hapettumissuojan ja tarkan valmistuksen rakenteen eheyden ja pitkän aikavälin vakauden varmistamiseksi. Näytä tuote →
Vaikka molemmat ovat keskipakovalettuja putkia, krakkausputket ja reformerputket on suunniteltu eri vikatiloihin. Krakkausputket, joita kutsutaan myös säteilykelaksi, toimivat eteenin krakkausuunissa, jossa ulkoseinän lämpötila voi ylittää 1080 °C. Hallitseva hajoamismekanismi on hiiletys: putken sisään muodostuu koksia, hiili diffundoituu seokseen ja putki menettää sitkeyden. Tätä palvelua varten HP:n mikroseostetut tai 35Cr-45Ni-laadut ovat vakiona.
Reformer-putkilla on eri tehtävä. Ne toimivat höyrymetaanireformoinnissa seinämän lämpötilassa noin 850-1000°C. Ensisijainen huolenaihe on viruminen: putken on tuettava itseään ja kestettävä sisäinen paine 100 000 tunnin tai pidemmän käyttöiän aikana. HP45 on yleinen valinta, ja 35Cr-45Ni käytetään silloin, kun tarvitaan suurempaa luotettavuutta.
DRI-reformeriputket noudattavat samanlaista logiikkaa, mutta niihin liittyy lisähaasteita pelkistävästä ilmakehästä ja korkeammista käyttölämpötiloista suoraan pelkistetyissä rautalaitoksissa. Ne vaativat seoksia, jotka voivat ylläpitää sekä virumislujuutta että hiilenottokestävyyttä vetyä sisältävässä ympäristössä.
 Krakkausputki eteenin ja propeenin pyrolyysiuuneihin Eteenin ja propeenin halkeilua varten suunniteltu säteilevä kela kestää äärimmäisiä lämpötiloja ja hiiltymistä. Sen optimoitu geometria varmistaa tasaisen lämmönsiirron ja koksautumisvastuksen, mikä on ratkaisevan tärkeää pyrolyysiyksiköiden käyttöiän pidentämisessä. Näytä tuote →
Suorapelkistettyjen rautareformerien osalta tarvitaan usein DRI-spesifistä putkirakennetta, joka vastustaa vetyhyökkäystä ja ylläpitää murtuman kestoa syklisessä käytössä.
 DRI-uudistusputki suoraan pelkistetyille rautauuneille Tämä DRI-laitoksiin erikoistunut putki kestää vetyhyökkäyksen ja hiilen keräämisen pelkistävissä ilmakehissä. Sen seoskoostumus ja mekaaninen lujuus takaavat luotettavuuden syklisessä korkean lämpötilan käytössä ja tukevat tehokasta teräksentuotantoa. Näytä tuote →
Ostotietosi on tehokkain yksittäinen työkalu putken ennenaikaisen rikkoutumisen välttämiseen. Hyvin kirjoitettu erittely estää edullisen tarjouksen, jonka materiaalin laatu on huono, muodostumasta kalliiksi seisokkitapahtumaksi.
Eritelmissä tulee mainita vähintään valustandardi, kemiallinen koostumus, mittatoleranssit, tarkastusvaatimukset ja asiakirjat. Viittaus ASTM A297:ään tai ASTM A608:aan antaa valimolle selkeän perustan koostumusrajoille ja mekaanisille ominaisuuksille. Seinämäpaksuus koneistuksen jälkeen on tyypillisesti reformerputkilla 10-18 mm, toleranssilla ±0,8 mm tai parempi lopullisella koneistetulla pinnalla. Reiän on oltava riittävän sileä mahdollistaakseen ultraäänitarkastuksen ja tasaisen lämpövirran.
Virumisvauriot ovat edelleen suurin yksittäinen reformerin putken vikojen syy. Hiiletys hallitsee krakkauspalvelua. Ylikuumeneminen liekin törmäyksestä tai huonosta virtauksen jakautumisesta on kolmanneksi yleisin syy. Juuri tästä syystä metalliseoksen valinta, putken seinämän paksuus ja polttimen järjestely ovat kaikki toisiinsa liittyviä päätöksiä.
Kun määrität putken, vaadi putken seinämän 100-prosenttinen ultraäänitutkimus. Väriaineen tunkeutumisen tarkastus koneistetuissa hitsauspäissä havaitsee pintahalkeamia, jotka ultraäänitestaus voi jättää huomiotta. Pyydä materiaalin jäljitettävyystodistukset, joissa näkyy lämpöluku, kemiallinen analyysi, lämpökäsittelytietueet ja mekaanisten testien tulokset. Jos käytössä on suuri rikki- tai höyryaltistus, pyydä valimolta hiiltymisvastusraportti tai virumismurtumistietolehti.
Hinnan painottaminen työntää usein ostajat pätemättömien toimittajien puoleen. Uunin putken hankinnassa pätee päinvastainen logiikka: halvin putki tulee usein kalleimmaksi, kun huomioidaan vaihto, tuotannon menetys ja suunnittelemattoman seisokin kustannukset.
Etsi valmistajia, jotka näkyvät suurten energiatoimijoiden valtuutettujen myyjien luetteloissa. Tämä pätevyys ei ole markkinoinnin yksityiskohta. Se tarkoittaa, että toimittaja on läpäissyt auditoinnit, jotka kattavat valimoprosessit, lämpökäsittelyn, NDT-kyvyn ja koneistustarkkuuden. Se kertoo myös putkien toimittamisesta tiukkojen vaatimusten mukaisesti.
Tehdastarkastukset ovat tärkeitä. Tarkista, että valimossa on nykyaikainen sähkösulatuskyky, automatisoitu kaato, luotettava lämpökäsittelyuuni tallennetuilla syklitiedoilla sekä hyvin varustettu kemiallinen ja mekaaninen testauslaboratorio. Koneistuskapasiteetti CNC-sorveilla ja dokumentoitu mittatarkastusprotokolla on toinen tekijä. Suurille putkimoduuleille ja kokonaisille polttolämmittimille tulee myös arvioida toimittajan kyky koota ja toimittaa ylimitoitettuja laitteita.
Harkitse pätemättömän toimittajan riskejä: epäjohdonmukainen kemiallinen koostumus lämmöstä lämpöön, liiallinen seinämän paksuuden vaihtelu ja putken seinämän mikrokutistuminen. Tästä syystä uuniputkien hankintasäännöt tulisi mukauttaa laajempaan polttolämmitinprojektiin. EPC-kokemuksen omaava toimittaja voi usein koordinoida putken valmistusta, konvektiomoduulien kokoonpanoa ja rakentamista paikan päällä tehokkaammin kuin erilliset toimittajat. Lue artikkelimme aiheesta säteilyputken varotoimet ymmärtämään yleisiä asennus- ja käyttösudenkuoppia, jotka omistajat jättävät huomiotta.
Varsinaisessa keskipakovalussa metalli kaadetaan pyörivään muottiin ja keskipakovoima muodostaa putken seinämän. Muotti pyörii suurella nopeudella ja putki on ontto ilman ydintä. Puolikeskipakovalu käyttää ydintä sisäisen geometrian muotoilemiseen ja alentaa pyörimisnopeuksia; sitä käytetään osiin, kuten pyöriin tai venttiilirunkoon. Uunin putket luottavat todelliseen keskipakoreittiin.
Eteenin krakkaus- ja höyryreformointipalveluissa tyypillinen seinämänpaksuus koneistuksen jälkeen on 8-15 mm krakkauskäämillä ja 10-18 mm reformerin putkilla, mutta tarkka paksuus lasketaan sisäisestä paineesta, seoksen sallitusta jännityksestä metallin maksimilämpötilassa ja korroosio-/hiiletysvarasta. Älä koskaan määritä seinämän paksuutta tarkistamatta suunnittelukoodia ja käyttöikää.
Putken seinämän ultraäänitestaus on vakiona yhdistettynä väriaineen tunkeutumiseen koneistetuissa hitsauspäässä. Jotkut spesifikaatiot edellyttävät myös hitsausliitosten röntgentutkimusta sekä reiän, ulkohalkaisijan ja seinän pyöreyden mittatarkastusta.
Keskipakovaluuunien putket ovat kriittinen investointi. Prosessi antaa sinulle tiheän, hienorakeisen rakenteen, jota tarvitaan pitkäaikaiseen virumis- ja hiiletyskestävyyteen, mutta vain, jos seos, seinämän paksuus, tarkastus ja toimittaja valitaan samalla tarkkuudella kuin itse lämmitettävä lämmitin.
Aloita metallin enimmäislämpötilasta, valitse metalliseos, joka vastaa vallitsevaa vikatilaa, ja määritä 100-prosenttinen ultraäänitarkastus ja täydellinen materiaalin jäljitettävyys. Jos toimittaja ei pysty osoittamaan sinulle tätä laadunvalvontatasoa, kävele pois. Halvempi putki, joka epäonnistuu kolmessa vuodessa, ei ole koskaan halvempi projektin loppuun mennessä.
Tarvitsetko apua reformer- tai krakkausputkien eritelmien laatimisessa? Ota yhteyttä suunnittelutiimiimme materiaalin valintaa ja hankintaa koskevia ohjeita.
Reformer-putket suoraan pelkistetyssä rautalaitoksessa (DRI) eivät ole tavallisia lämmönvaihdinputkia. Ne istuvat poltetussa reformerissa, jossa maakaasu, höyry ja kierrätetty yläkaasu reagoivat...
READ MORESäteilykela, joka epäonnistuu kuukaudella 18 vuoden 5 sijasta, ei muuta kuin katkaisee eteenin tuotannon. Se pakottaa suunnittelemattoman sammutuksen, nosturin noston ja jokaisen saman uunin hit...
READ MORETulistetun kiukaan konvektio-osa on paikka, jossa lämpötehokkuus voitetaan tai menetetään. Savukaasut poistuvat säteilyosastolta 400–650 °C:ssa ja kuljettavat mukanaan jopa 35 % polttoaineen...
READ MOREKolmen vuoden viivästetyn koksausyksikön jälkeen polttokiukaan savukaasujen ulostulolämpötila oli ajautunut 180 °C:sta 246 °C:seen. Polttimet oli viritetty ja säteilyputket näyttivät hyviltä, ...
READ MORE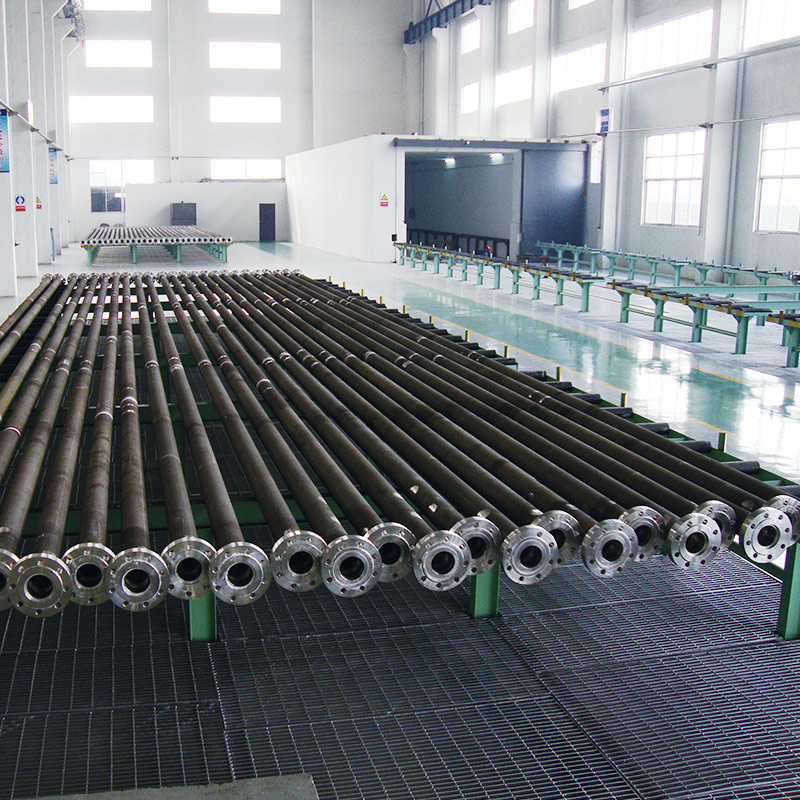
Tuopun Reformer Tube on suunniteltu korkean lämpötilan kemiallisiin reaktioihin teollisuusuuneissa, mikä varmistaa tehokkaan lämmönsiirron, rakenteellisen eheyden ja pitkäaikaisen käyttövakauden. N...
See Details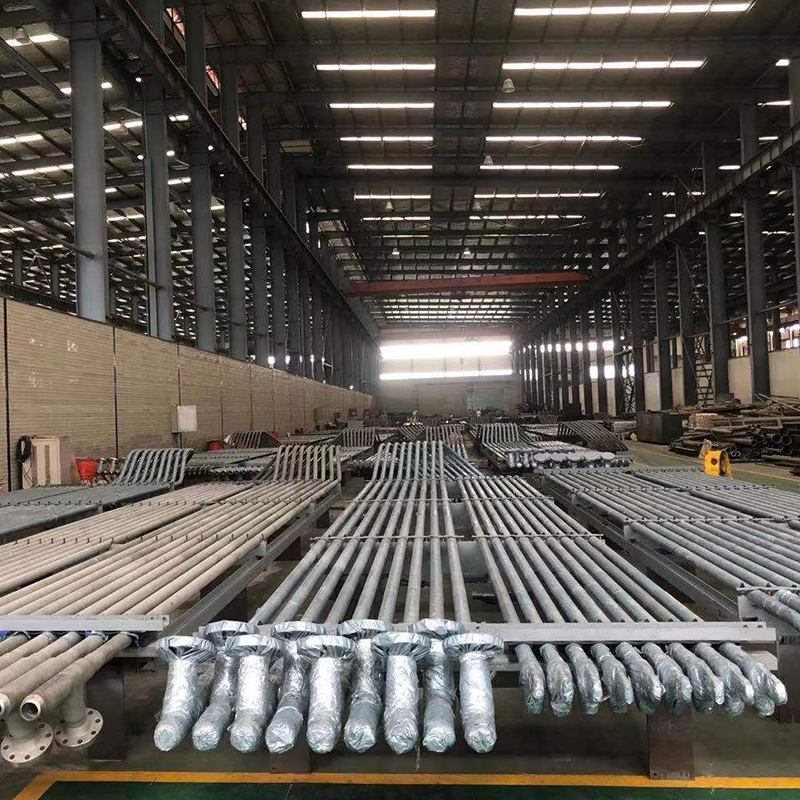
Cracking Tube Series on suunniteltu korkean lämpötilan krakkausuuneihin petrokemian teollisuudessa, mikä tarjoaa poikkeuksellisen lämpöstabiilisuuden, korroosionkestävyyden ja pitkän aikavälin toim...
See Details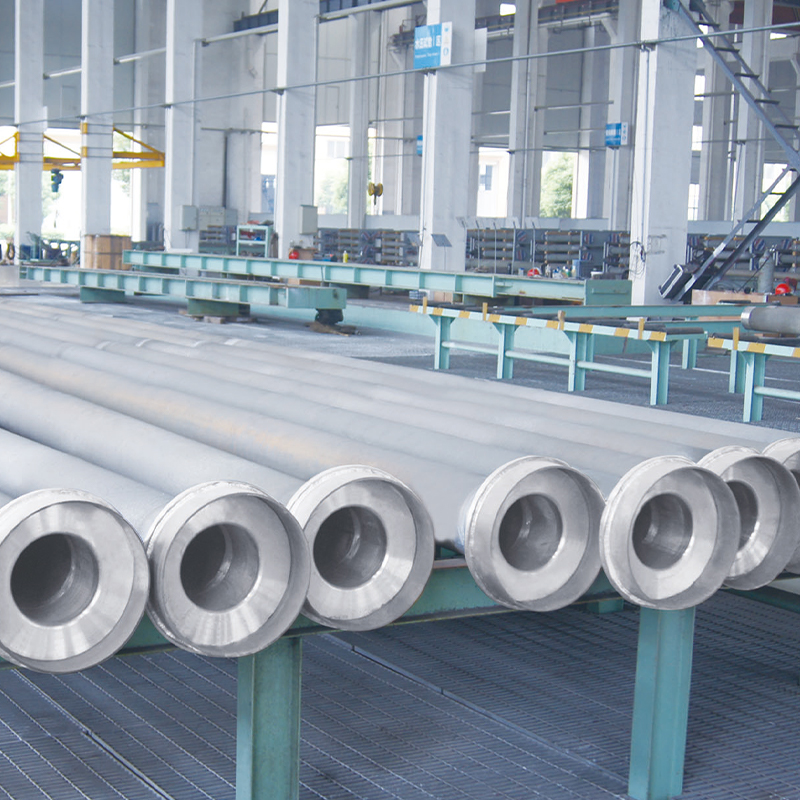
Tuopun DRI Furnace Tube -sarja on suunniteltu erityisesti Direct Red Redduced Iron (DRI) -uuneihin, ja se tarjoaa erinomaisen lämmönkestävyyden, mekaanisen lujuuden ja pitkäaikaisen käyttövakauden....
See Details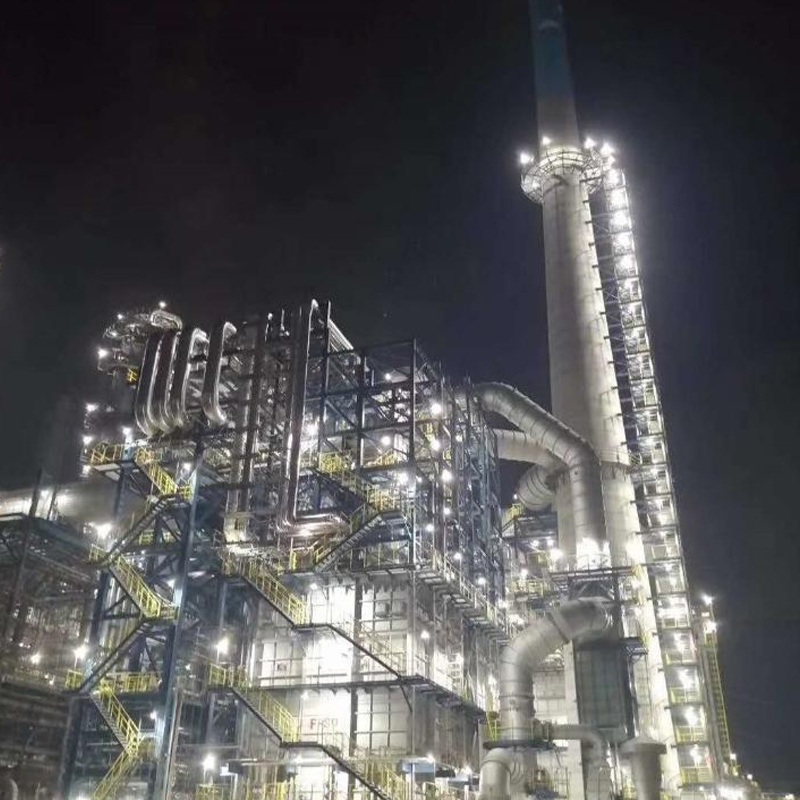
ADU:lle ja VDU:lle tarkoitettu polttolämmitinmme on suunniteltu raakaöljyn luotettavaan ja tehokkaaseen lämmitykseen sekä ilmakehän että tyhjötislausprosesseissa. Suunniteltu korkeaan lämpötehokkuu...
See Details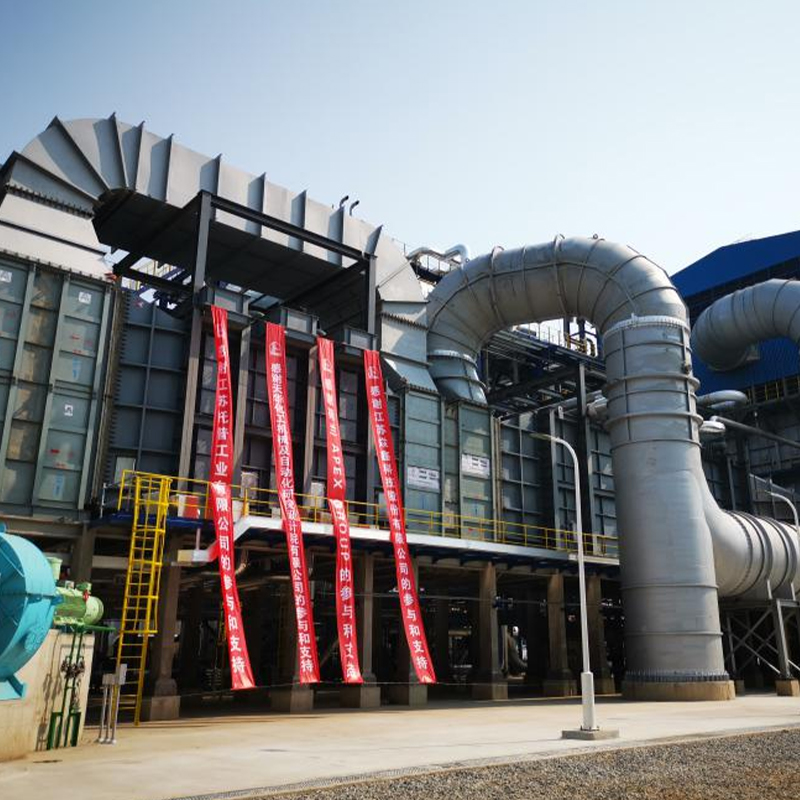
Hydrogen Generation Reformer on erityisesti suunniteltu tarjoamaan tarkkaa ja luotettavaa lämmitystä vedyn tuotantoprosesseille jalostamoissa ja petrokemian tehtaissa. Se varmistaa raaka-aineen vak...
See Details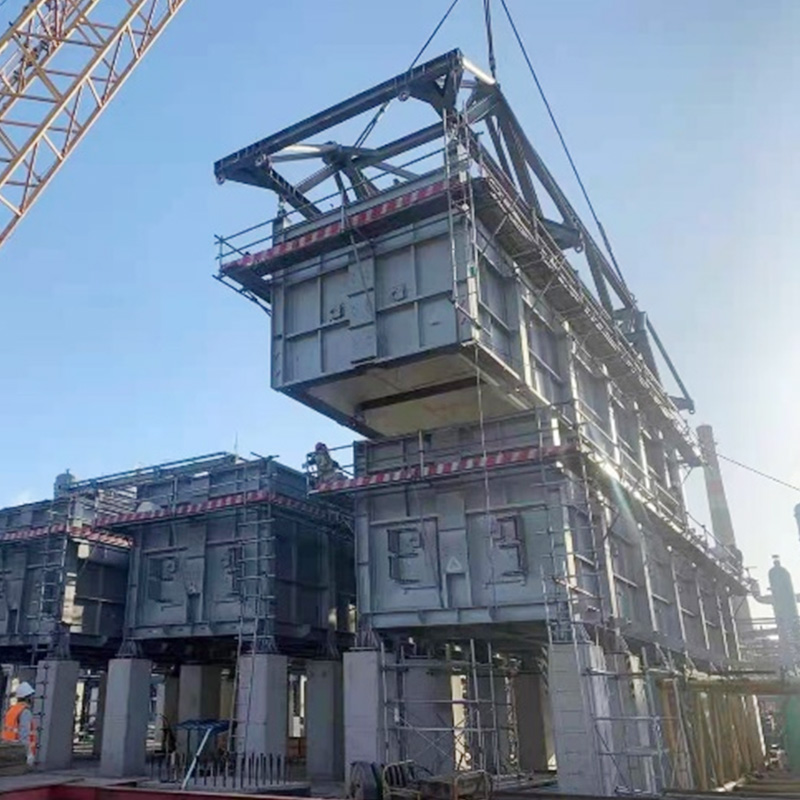
COMMOSin ja älykkään PID:n käyttäminen kaksiulotteiseen yhteissuunnitteluun digitaalisen toimitustason saavuttamiseksi.
See DetailsPuhelin
+86 189 5262 7611
+86-(0)523 8498 2299
Sähköposti
Osoite
No.20, Fuyang Road, Jingjiang City, Jiangsun maakunta, Kiina
Media