Reformer-putket suoraan pelkistetyssä rautalaitoksessa (DRI) eivät ole tavallisia lämmönvaihdinputkia. Ne istuvat poltetussa reformerissa, jossa maakaasu, höyry ja kierrätetty yläkaasu reagoivat...
READ MORE
 Kotiin / Uutiset / Teollisuuden uutisia / Putkien halkeilu pyrolyysiuuneissa: materiaalit, vikatilat, ostovinkit
2026-08-28
Yleinen valitus eteeniyksiköiden vaihdoista on sama: tulipesä syttyy viikoittain kovemmin, patterin ulostulon lämpötila poikkeaa ja säteilypyrometri näyttää kirkkaita kohtia toisessa käämin jalassa. Tavallinen syyllinen on halkeileva putki, ei poltin. Ymmärtäminen, miksi halkeiluputket hajoavat, mitkä materiaalit toimivat parhaiten ja kuinka laadukkaat putket määritetään, on nopein tapa suojata uunin saatavuutta.
Krakkausputki on reaktioputki höyrykrakkausuunin sisällä. Hiilivetysyöttö – etaani, propaani, teollisuusbensiini tai kaasuöljy – sekoitetaan laimennushöyryyn ja kulkee putken läpi, kun ulkoiset polttimet lämmittävät sitä. Prosessikaasu saavuttaa 750–950 °C:n lämpötilan lyhyellä viipymäajalla, yleensä 0,1–0,5 sekuntia, ja lämpö hajottaa suurempia molekyylejä eteeniksi, propeeniksi ja muiksi olefiineiksi.
Putken on tehtävä useita töitä kerralla. Se sisältää korkeapaineista kuumaa kaasua, siirtää säteilylämpöä prosessivirtaan, vastustaa hiiltymistä hiili- ja koksikerroksesta ja tukee omaa painoaan yli 1000 °C:n lämpötiloissa paikallisissa paikoissa. Näin ollen useimmat krakkausputket ovat keskipakovalettua runsasseosteista terästä. Yleisimmät perheet ovat 25Cr-35Ni-Nb ja modifioidut HP45-laadut, joihin on lisätty mikroseoksia, jotka on suunniteltu parantamaan virumislujuutta ja hiiletyskestävyyttä.
Krakkausputken käyttöikää ohjaavat materiaalin, uunin suunnittelun ja prosessiolosuhteiden välinen vuorovaikutus. Kelan geometrialla on yhtä paljon merkitystä kuin lejeeringin kemialla. Jos vaihdat olemassa olevan paketin, säteilevän putken säteilevä kela on komponentti, joka on tarkistettava ensin.
 Kiina Radiant Coil -valmistaja, krakkausputkitehdas Tuopu Industry on kiinalainen säteilykelojen valmistaja, joka toimittaa tehokkaita krakkausputkia ja keräilijöitä suoraan tehtaaltamme. Korkea... Näytä tuote →
Putken eläkkeelle jääminen tulee harvoin yllätyksenä. Se alkaa hitaasta suorituskyvyn menetyksestä. Koksia kertyy sisäseinään, tehollinen poikkileikkaus kutistuu, painehäviö nousee ja putken metallin lämpötila nousee. Jokainen ylimääräinen metallilämpötilan aste lyhentää virumisen käyttöikää. Kun operaattorit jatkavat kampanjaa sulkemisen välttämiseksi, putki siirtyy lähemmäs epäonnistumista.
Alla olevassa taulukossa on yhteenveto neljästä mekanismista, jotka hallitsevat halkeiluputken hajoamista.
| Vikatila | Pääkuljettaja | Tyypillinen merkki | Seuraus |
|---|---|---|---|
| Hiiletys | Hiilen diffuusio putken seinämään | Metallista tulee magneettinen; seinä haurastuu | Halkeamia ja vuotoja |
| Hiipiä | Jatkuva putki-metallin lämpötila suunnittelua korkeampi | Halkaisijan kasvu ja painuminen | Rikkoutumisriski |
| Lämpöväsymys | Toistuvat käynnistys- ja sammutusjaksot | Pinnan halkeamia hitsien ja mutkien lähellä | Suojauksen menetys |
| Hapetus | Höyry, liekin törmäys tai lämpötilan nousu | Kalkin halkeilu ja seinämien oheneminen | Vähentynyt mekaaninen lujuus |
Todellisuudessa nämä mekanismit toimivat yhdessä. Hiiletetty materiaali menettää sitkeyden, mikä tekee siitä herkemmän lämpöväsymiselle. Pieni liekin törmäysalue nostaa paikallista metallin lämpötilaa, mikä nopeuttaa sekä virumista että hapettumista. Trendi näkyy, jos seuraat seinän lämpötilaa ja paineen laskua.
Putkimetallin lämpötila nousee, kun koksia kerääntyy ja lämmönsiirto heikkenee.
Laatu määritetään ennen putken tuloa uuniin. Valimokäytäntö valvoo kemiaa, raerakennetta, sisäistä kestävyyttä ja seinämän paksuuden sakeutta. Halpa kela, jolla on samanlainen piirustusnumero, voi näyttää samalta paperilla ja silti epäonnistua aikaisemmin huokoisuuden, väärän lämpökäsittelyn tai heikon hitsin vuoksi.
Käytä näitä tarkistuspisteitä tarkistuslistana:
Alla olevassa donitsitaulukossa näkyy käytännöllinen laatutekijöiden painotus halkeiluputkia ostettaessa.
Pyydä toimittajalta samantasoista näyttöä, jonka he antaisivat jalostamon tarkastusryhmälle. Jos hankinta on osa suurempaa projektia, putken tekniset tiedot on vastattava uunin suunnittelua. Siksi täydellinen eteenin krakkausuuni pakettia on usein helpompi hallita kuin ostaa putkia erikseen.
 Kiinalainen etyleenikrakkausuunien valmistaja, mukautettu tehdas Tuopu Industry on kiinalainen eteenin krakkausuunien valmistaja ja räätälöity tehdas, toimitamme täysimittaisen EPC:n eteenin krakkausuuniin... Näytä tuote →
Putkea ja uunia ei voida optimoida erikseen. Korkealle ulostulolämpötilalle suunniteltu säteilevä patteri voi luoda paikallisia kuumia kohtia, jos polttimen sijoittelu työntää liekin putken pinnan lähelle. Päinvastoin konservatiivinen uunin rakenne alhaisella lämpövuolla voi suojata putkien metallurgiaa ja pidentää ajopituutta.
Tärkeimmät tarkasteltavat suunnitteluparametrit ovat:
Kun suunnittelua ja valmistusta hoitaa yksi tiimi, tekniset päätökset voidaan jäljittää varsinaiseen valu- ja valmistusreittiin. Tuopu Industry suunnittelee polttolämmittimiä ja valmistaa myös keskipakovaluputkia, säteilykierukkaa, konvektio-osia ja uunikomponentteja. Sen raskaan kaluston keskus ja erillinen roll-on/roll-off-telakka mahdollistavat valmiiden uunimoduulien lähettämisen ilman pitkiä viiveitä aiheuttavia kuljetusrajoituksia.
Aloita arviointi ennen kyselyn kirjoittamista. Mitä tarkempi kysymys on, sitä helpompi on erottaa luotettava putkien toimittaja jälleenmyyjältä. Prosessiolosuhteet ymmärtävä toimittaja antaa sinulle materiaalisuosituksen, ei vain tarjousta.
Kaupallisen sopimuksen tulee kattaa myös dokumentointi, tarkastukset ja suurten komponenttien logistiikka. Koska Tuopu Teollisuudella on oma tuotantokantansa ja telakkansa, se pystyy hallitsemaan ylimitoitettuja uunimoduuleja ilman useiden alihankkijoiden varaa. Jos haluat tarkastella kelasuunnittelua tai materiaalitietolehteä, käytä yrityksen omaa yhteydenottosivu päästäkseen insinööritiimiin.
Useimmat krakkausputket ovat keskipakovalettua austeniittista ruostumatonta terästä, jossa on korkea kromi- ja nikkelipitoisuus. 25Cr-35Ni-Nb ja modifioidut HP45-laadut ovat yleisiä, koska ne tarjoavat vahvan virumiskestävyyden ja paremman hiiltymisenkestävyyden kuin niukkaseosteiset materiaalit.
Hyvällä uunin toiminnalla halkaisuputket kestävät usein 50 000 - 100 000 käyttötuntia. Käyttöikä riippuu putken metallin lämpötilasta, syöttötyypistä, koksinpoistotiheydestä ja polttimen suuntauksesta. Putkien vaihtaminen ennen virumisvaurioiden pahenemista on yleensä taloudellisempaa kuin korjaaminen vian jälkeen.
Paikallinen hitsauskorjaus on mahdollista vähäisissä ulkoisissa vaurioissa. Virumisvauriot tai voimakkaasti hiiltyneet osat tulee poistaa ja vaihtaa korjaamisen sijaan, koska ympäröivä materiaali voi olla jo hauras eikä pysty kantamaan kuormaa luotettavasti.
Krakkausputket toimivat olefiinitehtaissa ja krakkaavat hiilivetysyöttöä. Reformaattoriputket toimivat höyryreformereissa tuottaen vetyä, synteesikaasua tai metanolia. Seokset ovat periaatteeltaan samanlaisia, mutta prosessikaasut, koksausmekanismit ja yksityiskohtaiset suunnittelulaskelmat ovat erilaisia. Tämä artikkeli höyryreformerin tarkoituksesta selittää viereisen tekniikan.
Reformer-putket suoraan pelkistetyssä rautalaitoksessa (DRI) eivät ole tavallisia lämmönvaihdinputkia. Ne istuvat poltetussa reformerissa, jossa maakaasu, höyry ja kierrätetty yläkaasu reagoivat...
READ MORESäteilykela, joka epäonnistuu kuukaudella 18 vuoden 5 sijasta, ei muuta kuin katkaisee eteenin tuotannon. Se pakottaa suunnittelemattoman sammutuksen, nosturin noston ja jokaisen saman uunin hit...
READ MORETulistetun kiukaan konvektio-osa on paikka, jossa lämpötehokkuus voitetaan tai menetetään. Savukaasut poistuvat säteilyosastolta 400–650 °C:ssa ja kuljettavat mukanaan jopa 35 % polttoaineen...
READ MOREKolmen vuoden viivästetyn koksausyksikön jälkeen polttokiukaan savukaasujen ulostulolämpötila oli ajautunut 180 °C:sta 246 °C:seen. Polttimet oli viritetty ja säteilyputket näyttivät hyviltä, ...
READ MORE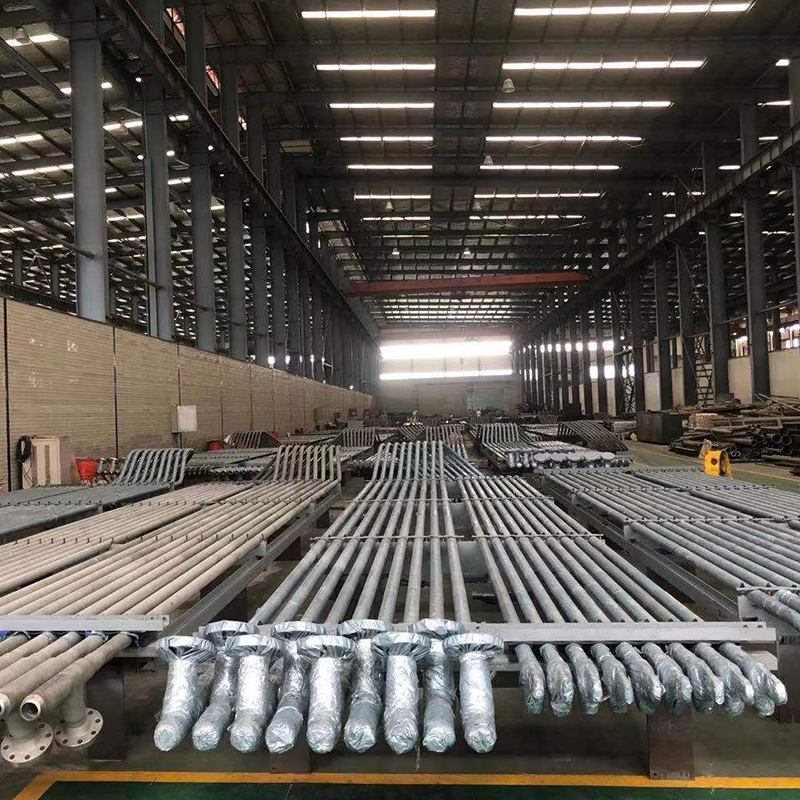
Cracking Tube Series on suunniteltu korkean lämpötilan krakkausuuneihin petrokemian teollisuudessa, mikä tarjoaa poikkeuksellisen lämpöstabiilisuuden, korroosionkestävyyden ja pitkän aikavälin toim...
See DetailsPuhelin
+86 189 5262 7611
+86-(0)523 8498 2299
Sähköposti
Osoite
No.20, Fuyang Road, Jingjiang City, Jiangsun maakunta, Kiina
Media