Reformer-putket suoraan pelkistetyssä rautalaitoksessa (DRI) eivät ole tavallisia lämmönvaihdinputkia. Ne istuvat poltetussa reformerissa, jossa maakaasu, höyry ja kierrätetty yläkaasu reagoivat...
READ MORE
 Kotiin / Uutiset / Teollisuuden uutisia / Suunnittelu polttolämmittimille: suunnittelu, putkimetallurgia ja EPC-toimitus
2026-10-09
Tyhjiötislauslämmitin voi siirtää lämpötasapainonsa paperille ja silti pullistua putket kahdessa vuodessa. Palkkaluku oli oikea. Epäonnistui toisella alalla tehty päätös: virtausrajaa nostettiin pinta-alan säästämiseksi, poltinväliä kavennettiin tontille sopivaksi, putken tuki siirrettiin valmistuksen yksinkertaistamiseksi.
Joten tässä on lyhyt vastaus ennen yksityiskohtia. Lämmityslämmittimen suunnittelu on kytkentäharjoitus, ei lämpölaskenta. Prosessityön, käämimetallurgian, mekaanisen rakenteen, palamisen ohjauksen ja kuljetusrajojen on oltava lähellä toisiaan, koska heikoin niistä asettaa huoltovälin.
Kun lämmitin ostetaan lämpöluokituksena laitteistoineen, tieteenalojen väliset aukot tulevat myöhemmin uudelleen esiin kuumina pisteinä. Kuusi suunnitteluvirtaa on kehitettävä rinnakkain, joista jokainen tuottaa tietoa, josta muut ovat riippuvaisia.
| Striimaa | Tyypilliset toimitukset | Vikatila, jos se ei ole suunniteltu |
|---|---|---|
| Prosessi- ja lämpösuunnittelu | Lämpötasapaino, patterin layout, vuoprofiili, veto- ja virtauslaskelmat | Koksaus, kuumat kohdat, lyhyt kelan käyttöikä |
| Kelametallurgia ja putkien valmistus | Seoksen valinta, keskipakovalu, hitsausmenetelmät, mittatoleranssit | Virumarepeämä, hiiletys, seinämien oheneminen |
| Mekaaninen, rakenteellinen ja tulenkestävä | Kotelo, tuet, liikuntasaumat, pino- ja kanavateräsrakenteet, tuuli- ja seisminen suunnittelu | Halkeilu, vuoto, tärinävauriot |
| Poltto ja säätimet | Polttimen valinta ja etäisyys, ilma/polttoainesuhde, veto- ja lämpötilasäätö, lukitukset | Liekin törmäys, jälkipoltto, epävakaa toiminta |
| Valmistus, tarkastus ja laadunvarmistus | Hitsaus, hitsauksen jälkeinen lämpökäsittely, NDT, hydrostaattinen testaus, mittojen säätö | Sivuston uudistus, viivästynyt käynnistys |
| Kuljetus ja pystytys | Modularisointi, nostopisteet, roll-on/roll-off-kuljetus, työmaalla tapahtuva kokoonpanojärjestys | Vioittuneet moduulit, tyhjäkäynnillä käyvät nosturit, aikatauluvirhe |
Järjestys on yhtä tärkeä kuin sisältö: kelan layout ruokkii mekaanista suunnittelua ja mekaaninen suunnittelu kuljetusrajoja. Useiden urakoitsijoiden kesken jaetuissa projekteissa ongelmat elävät näiden virtojen välissä.
Tehtävä kokoa lämmittimen; flux päättää kuinka kauan se kestää. Keskimääräinen säteilyvirta on tiedoissa oleva luku, mutta ensin rikkoutunut putki sijaitsee huippuvuon alueella, yleensä polttimien vieressä tai suojaputkissa, joista säteilyosa alkaa.
Hyvä käytäntö pitää huippu-keskiarvo-suhteen noin 1,3 ja 2,0 välillä palvelusta riippuen ja pitää huipun alle katon, joka on paljon alhaisempi tyhjiö-, koksaus- ja jäännöspalveluissa kuin puhtaissa, nopeassa virtauksessa. Koksausnopeus ja virumisvauriot nousevat jyrkästi putken metallin lämpötilan myötä, joten pieni paikallinen ylimäärä kuluttaa hiljaa vuosia ajopituuden.
Massanopeus on vipu, joka alentaa seinän lämpötilaa ilman, että se muuttuu. Kaksi samanpinta-alaista kelaa voivat kulkea hyvinkin eri seinälämpötiloissa, jos niiden sisäiset nopeudet eroavat toisistaan, ja hitaampi näyttää yleensä tarjouksessa halvemmalta.
Meidän muistiinpanomme polttolämmittimien valinta ja suunnittelusovellukset petrokemian teollisuudessa kattaa tämän valintalogiikan perusteellisemmin.
Seoksen valinta kehystetään lämpötilakysymykseksi. Kysymys on myös hiiltymisestä, korroosiosta ja hitsattavuudesta.
Keskipakovalu antaa reformer-, halkeilu- ja säteilevä kelaputkille pylväsmäisen raerakenteen, jolla on parempi virumisvastus kuin staattinen valu, minkä vuoksi se hallitsee korkean lämpötilan käyttöä. Tyypilliset valinnat ulottuvat hiiliteräksestä ja 1,25Cr–2,25Cr kohtalaisissa lämpötiloissa, 9Cr–1Mo vetyprosessoinnissa ja höyryreformoinnissa austeniittisiin laatuihin, kuten 347H ja HP-modifioituihin metalliseoksiin, joissa metallin lämpötila ylittää noin 900 °C.
Yksityiskohdat, jotka ratkaisevat metallurgian selviytymisen, ovat vähemmän näkyvissä: hitsausprosessi ja hitsin jälkeinen lämpökäsittely 9Cr-materiaalille, seinämänpaksuuden ja soikeaisuuden toleranssi sekä porauksen puhtaus. Muutama prosentti seinämän paksuuden vaihtelusta muuttaa sekä jännitystä että lämmönsiirtoa ja katalyyttitäytteisissä putkissa koko reaktorin painehäviötä.
 Räätälöity krakkausputki säteilevää kela-uuneja varten Korvaava säteilevä kelaputki korkean lämpötilan krakkausuuneihin; seinämän paksuus, soikeus, porauksen puhtaus ja hitsausyksityiskohdat vaikuttavat jännitykseen, lämmönsiirtoon ja sammutusväleihin. Näytä tuote →
Halkeilevan tai säteilevän patterin vaihdon yhteydessä putki ei ole lämmittimen lisävaruste. Se on komponentti, joka määrittää sammutusvälin.
Jalostamoiden lämmittimet näyttävät samanlaisilta korkeuspiirustuksissa ja käyttäytyvät hyvin eri tavalla käytössä.
 Mukautettu lämmitin ADU:lle ja VDU:lle Tämä ilmakehän ja tyhjötislaukseen suunniteltu polttolämmitin tarjoaa tasaisen monivyöhykkeen lämmityksen, korkean lämpötehokkuuden ja korroosionkestävän rakenteen jalostamon raakaöljyn esilämmitykseen. Näytä tuote →
Joka tapauksessa prosessiinsinööri asettaa vuon ja nopeuden verhokäyrän, ja mekaanisen insinöörin on toimitettava kela, joka pitää sen ilman liiallista painehäviötä.
Kemialliset lämmittimet painavat samoja komponentteja kovemmin. Eteenin krakkausuuneissa käytetään 800–870 °C:n patterin ulostulolämpötiloja lyhyillä viipymäajoilla, mikä tarkoittaa suurta virtausta, runsasseosteisia putkia ja poltinasetteluja, jotka pitävät tasaisen lämpöprofiilin pataa pitkin. Styreeniyksiköt lisäävät höyryn tulistimen, propaanin dehydraus- ja olefiinikonversioyksiköt tarvitsevat reaktiolämpöä, joka toimitetaan kontrolloidulla profiililla, ja vetyreformerit ovat riippuvaisia putken seinämän lämpötilan tasaisuudesta koko säteilylaatikossa.
 Räätälöity eteenin krakkausuuni hiilivetypyrolyysiä varten Eteenin tuotantoon höyrykrakkauksella, jossa on optimoidut säteily- ja konvektio-osat sekä edistykselliset polttimet tarkkaan, tasaiseen korkean lämpötilan lämpöön. Näytä tuote →
Tekninen oppitunti on, että vuon tasaisuus on oma suoritus, joka osoitetaan polttimen layout-vaiheessa eikä havaittavissa käyttöönoton yhteydessä.
Kun lämpösuunnittelu on korjattu, kolme mekaanista kysymystä ratkaisee, kestääkö se käytössä.
Esteettömyys kuuluu tähän luetteloon. Jos putkea ei voida vaihtaa leikkaamatta rakenneosaa, kiuas maksaa kahdessakymmenessä vuodessa enemmän kuin mitä ostettaessa säästettiin.
Viimeinen suunnitteluvaihe päättää usein aikataulun. Säteilyprofiilit ja konvektiomoduulit valmistetaan konepajassa kuljetuksen salliessa, mikä siirtää hitsauksen, hitsauksen jälkeisen lämpökäsittelyn, ainetta rikkomattoman testauksen ja hydrostaattisen testauksen valvottuun ympäristöön työmaayhdisteen sijaan.
Kuljetusrajoitukset ovat todellisia suunnittelurajoituksia. Noin 40 000 m²:n raskas kalustokanta, 20 000 m²:n kokoonpanohalli ja 150 t nostokapasiteetti asettaa moduulin painon ylärajan; omistettu roll-on/roll-off-laituri, noin 200 metriä pitkä, veden syvyys 8 metriä ja mitoitettu 50 000 t roll-on-liikenteeseen, asettaa moduulin koon ylärajan ulkomaille toimitettavaksi. Nämä luvut kuuluvat mekaanisen suunnittelun katsaukseen, eivät kolme kuukautta myöhemmin julkaistuun toimitustarjoukseen.
Suorituskykytestin läpäissyt lämmitin voi silti epäonnistua ensimmäisenä vuonna, ja syyt ovat harvoin eksoottisia.
Kuva 2: Havainnollistava jako, joka perustuu käyttökokemukseen ja joka tarjotaan kehotteena tarkasteluun tilastollisen väitteen sijaan. Polttimen viritys, happisäätö ja vedonsäätö muodostavat suurimman osan varhaisista ongelmista, ja kaikki kolme ovat pikemminkin käyttöönottotoimia kuin suunnitteluvirheitä. Putken vauriot ovat toisella sijalla, koska siellä vihdoin ilmaantuvat aiemmat kompromissit juoksutuksesta, metalliseoksesta ja nopeudesta. Käytännön vastaus on strukturoitu hot-spot-tutkimus ensimmäisten käyttöviikkojen aikana, ja se toistetaan ensimmäisen suunnitellun seisokin jälkeen.
Ennen kuin vapautat polttolämmittimen tilauksen, pyydä jokaiseen kysymykseen vastaus kirjallisesti kokousmuistiinpanojen sijaan.
No. Duty määrittää, kuinka paljon lämpöä siirretään; virtaus ja pinta-ala määräävät laatikon koon. Suuremman virtauksen hyväksyminen vähentää pinta-alaa ja kustannuksia etukäteen ja lyhentää normaalisti koksinpoiston tai putken vaihdon välistä ajoa.
Aina kun prosessi voi kerrostaa materiaalia putken seinämään, kuten tyhjötislaus-, koksaus- ja jäännöspalveluissa, tai kun ulostulolämpötila on lähellä lejeeringin virumisrajaa. Puhtaat, nopeat virrat sietävät korkeampia huippuja.
Riittää, että normaali vuon epätasapaino, polttimen vaihto ja vaatimaton syöttövaihtelu eivät voi nostaa putken metallin lämpötilaa suunnitteluarvon yli. Valumetalliputkessa kymmenissä asteissa mitattu marginaali ei ole konservatiivinen.
Vuoteprofiilit, nopeuslaskelmat, seos- ja hitsausasiakirjat, tarkastuspöytäkirjat ja kuljetussuunnitelma tarkastettuna todellisten nosto- ja kuljetusrajojen mukaan.
Lämmityslämmittimen suunnittelu ei ole yhtä suuressa mittakaavassa toistettua laskelmaa. Se on päätösketju, jossa termisten, metallurgisten, mekaanisten ja logististen vastausten tulee sopia ennen valmistuksen aloittamista ja jossa halvin vaihtoehto minkä tahansa linkin kohdalla yleensä ilmaantuu myöhemmin käyttökustannuksina.
Jos määrität uutta lämmitintä, patterin vaihtoa tai uudistusta, Lähetä insinööritiimillemme tehtävä, palvelu ja kuljetusreitti , ja kerromme sinulle, mikä linkki todennäköisesti ohjaa projektiasi.
Reformer-putket suoraan pelkistetyssä rautalaitoksessa (DRI) eivät ole tavallisia lämmönvaihdinputkia. Ne istuvat poltetussa reformerissa, jossa maakaasu, höyry ja kierrätetty yläkaasu reagoivat...
READ MORESäteilykela, joka epäonnistuu kuukaudella 18 vuoden 5 sijasta, ei muuta kuin katkaisee eteenin tuotannon. Se pakottaa suunnittelemattoman sammutuksen, nosturin noston ja jokaisen saman uunin hit...
READ MORETulistetun kiukaan konvektio-osa on paikka, jossa lämpötehokkuus voitetaan tai menetetään. Savukaasut poistuvat säteilyosastolta 400–650 °C:ssa ja kuljettavat mukanaan jopa 35 % polttoaineen...
READ MOREKolmen vuoden viivästetyn koksausyksikön jälkeen polttokiukaan savukaasujen ulostulolämpötila oli ajautunut 180 °C:sta 246 °C:seen. Polttimet oli viritetty ja säteilyputket näyttivät hyviltä, ...
READ MORE
ADU:lle ja VDU:lle tarkoitettu polttolämmitinmme on suunniteltu raakaöljyn luotettavaan ja tehokkaaseen lämmitykseen sekä ilmakehän että tyhjötislausprosesseissa. Suunniteltu korkeaan lämpötehokkuu...
See Details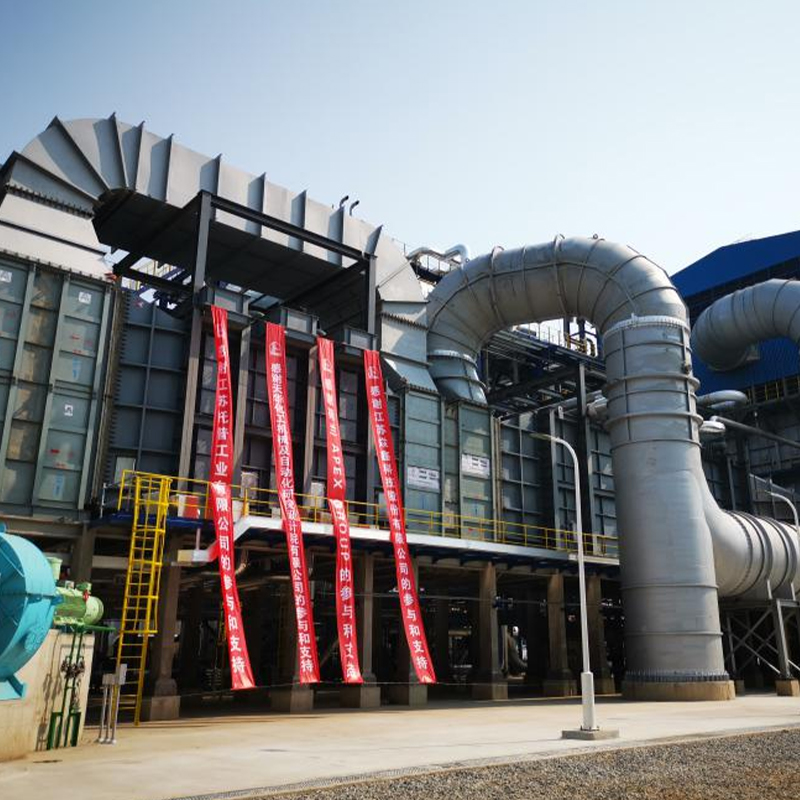
Hydrogen Generation Reformer on erityisesti suunniteltu tarjoamaan tarkkaa ja luotettavaa lämmitystä vedyn tuotantoprosesseille jalostamoissa ja petrokemian tehtaissa. Se varmistaa raaka-aineen vak...
See Details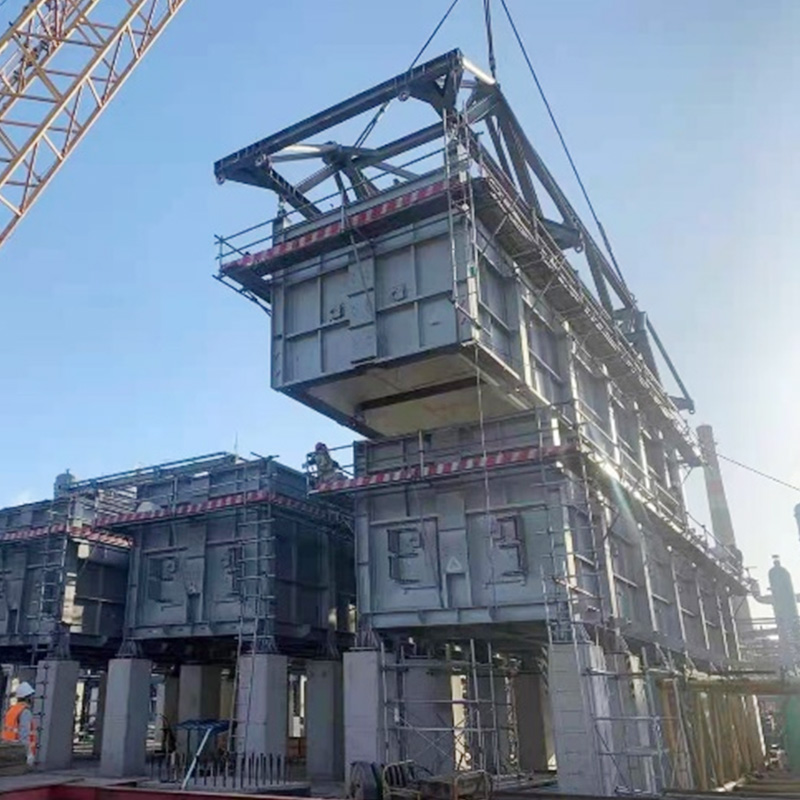
COMMOSin ja älykkään PID:n käyttäminen kaksiulotteiseen yhteissuunnitteluun digitaalisen toimitustason saavuttamiseksi.
See Details
Furnace Accessories -sarja sisältää tärkeitä komponentteja, jotka varmistavat teollisuusuunien turvallisen, tehokkaan ja luotettavan toiminnan. Polttimista ja lämpöpareista tulenkestäviin tukiin ja...
See Details
Jäännöshydrakrakkauslämmittimemme on suunniteltu tehokkaaseen lämmitykseen raskaan öljyn vetypuhdistusprosesseissa. Se tarjoaa tarkan lämpötilan hallinnan, tasaisen lämmityksen ja korkean lämpöhyöt...
See Details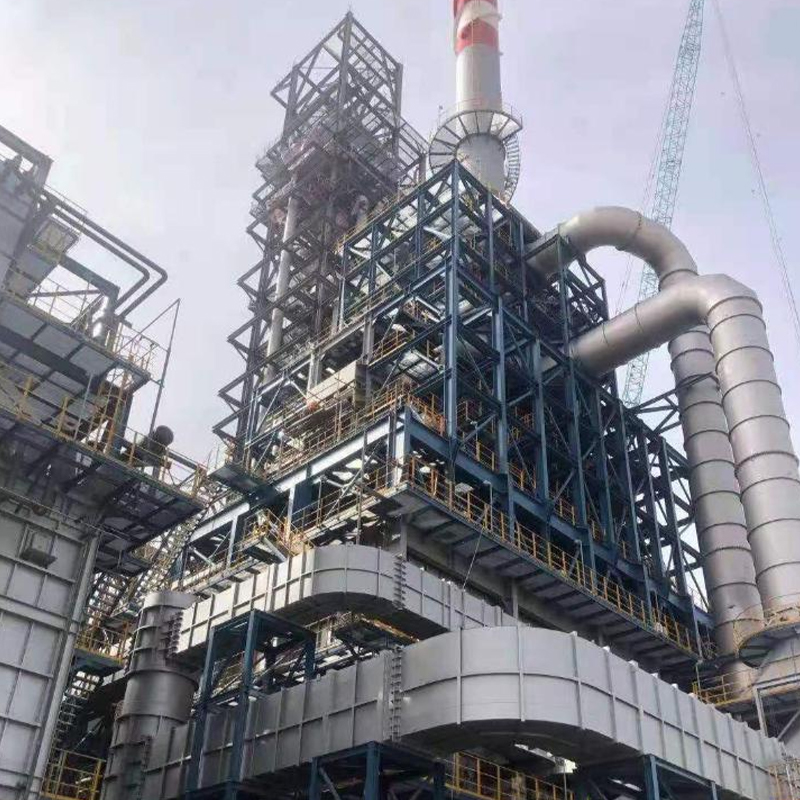
Four-in-One Reforming Fired Heater on tehokas, edistynyt lämmitysratkaisu, joka on suunniteltu nykyaikaisiin öljynjalostus- ja kemiallisiin prosesseihin. Se on suunniteltu optimoimaan lämpötehokkuu...
See DetailsPuhelin
+86 189 5262 7611
+86-(0)523 8498 2299
Sähköposti
Osoite
No.20, Fuyang Road, Jingjiang City, Jiangsun maakunta, Kiina
Media